¶ 1. 材料介绍
¶ 1.1 总览
UltraPrint-Production PAP11是一款灰色精细应用树脂,具有较高的表面效果和更快的成型能力;细节还原度较好、锐度高、尺寸稳定性高;这款树脂可适用于微缩领域终端成品,能满足对精细细节成型有要求的比例模型、凸显纹理结构的应用场景。
¶ 1.2 材料应用方向建议
这款树脂可适用于细节丰富微缩模型领域,工业配件、动漫、DIY手办行业。
¶ 1.3 材料使用说明
1.3.1、打印前需检查料盘膜状态是否良好,打印掉版、部分缺失时优先排查料盘状态,如有变形、泛白、磨损严重等情况需更换料盘膜再打印。
1.3.2、PAP11树脂材料易沉降,需要:
- a.每次打印前需摇匀使用;
- b.场景一,静置后要 打印时 ,在料盘中静置24h以上的树脂需 搅拌均匀 确认无沉降后打印使用。
- c.场景二,静置后要 保存时 ,在料盘中静置24h以上无需打印时,需要料盘中的树脂搅拌均匀后,回收到树脂瓶密封保存。
¶ 1.4 性能
| UltraPrint-Production PAP11 基础性能参数表 |
|||
|---|---|---|---|
| 分类 | 项目 | 标准 | 数值 |
| 刚性 | 拉伸强度 (MPa) | ASTM D638 | 50 |
| 弯曲强度 (MPa) | ASTM D790 | 90 | |
| 弯曲模量 (MPa) | ASTM D790 | 2250 | |
| 韧性 | 缺口抗冲击 (J/m) | ASTM D256 | 40 |
| 断裂功 (J/m²) | ISO 20795 | 4090 | |
| 耐热性 | 热变形温度(0.45MPa)(℃) | ASTM D648 | 50 |
| 基础特性 | 硬度(Shore D) | ASTM D2240 | 86 |
| 粘度 (mPa·s) | ASTM D4212 | 600 | |
| 吸水率 (%) | ASTM D570 | 1.23 | |
注: 该性能是使用UltraCraft Cure固化箱空气固化30min模式下获取。
¶ 2. 设计指导
| 成型能力 | |
|---|---|
| 测试项 | 数据 |
| 最小缝隙 (mm) | 0.2 |
| 单悬臂梁 (mm) | 1.2 |
| 无支撑角度 (°) | 25 |
| 最薄壁厚 (mm) | 带挡板: 0.18 无挡板: 0.18 |
| 最小孔 (mm) | 0.4 |
| 最小柱子 (mm) | 0.2 |
注:该表为确保材料最小细节成型能力的设计要求,低于该要求会造成细节损失、成型失败。
¶ 2.1 建议设计值
¶ 2.1.1 壁厚
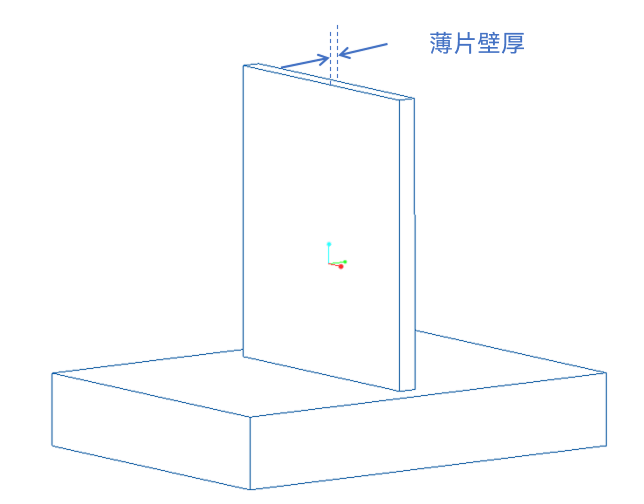 |
推荐值 | ||||
|---|---|---|---|---|---|
| 薄壁区域大小 (mm²) | 5*5 | 10*10 | 50*50 | ||
| 支撑型最薄壁厚 (mm) | 0.3 | 0.35 | 0.8 | ||
| 非支撑型最薄壁厚(mm) | 0.3 | 0.35 | 0.8 | ||
| 典型场景: | 1. 电子电气外壳尺寸、结构件; 2. 薄壁结构模型尺寸; |
||||
| 黑格参数测试方法: | 1. 清洗、铲件后,2小时内完成测试; 2. (从薄到厚)目测模型是否成型完整、无明显变形、无明显横断纹; |
||||
¶ 2.1.2 孔
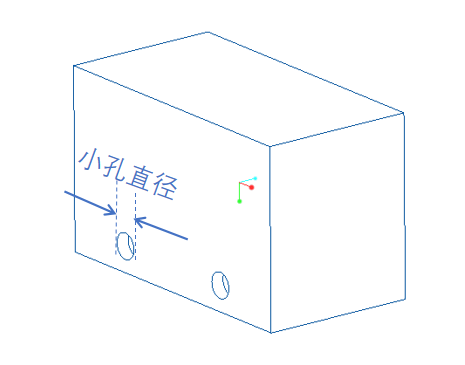 |
类型: | 直孔、弯孔、盲孔 | ||||
|---|---|---|---|---|---|---|
| 孔深 (mm) | 2 | 10 | 30 | 40 | 50 | |
| 最小直孔内径 (mm) | 0.3 | 0.3 | 0.4 | 0.4 | 0.4 | |
| 最小弯孔内径 (mm) | / | 0.3 | 0.4 | 0.5 | / | |
| 最小盲孔内径 (mm) | 0.3 | 0.4 | 0.4 | 0.4 | 0.4 | |
| 典型场景: | 1. 特定结构模型; 2. 小型管细节; 3. 工业装配; |
|||||
| 黑格参数测试方法: | 1. 清洗干净孔洞(可能需要洗吹3-5次); 2. 直孔:对准光源,通过孔的一端观察是否有亮光,记录满足条件的最小值; 3. 盲孔:用铁丝戳孔洞,观察是否能戳到最底部,记录满足条件的最小值; 4. 弯孔:需借助气枪或注射器给孔的一端吹气,观察是否能通气,记录满足条件的最小值。 |
|||||
¶ 2.1.3 柱
 |
类型: | 支撑型柱子与非支撑型柱子 | ||||
|---|---|---|---|---|---|---|
| 高度 (mm) | 7 | 10 | 20 | 40 | 50 | |
| 支撑型最小柱子直径 (mm) | 0.4 | 0.4 | 0.6 | 0.8 | 0.8 | |
| 非支撑型最小柱子直径 (mm) | 0.3 | 0.5 | 0.6 | 0.8 | 0.8 | |
| 典型场景: | 1.定位销、装配位; 2.模型细节、管道; 3.类细长结构模型; |
|||||
| 黑格参数测试方法: | 1. 铲件、清洗、固化后,2小时内完成测试; 2. 目测模型(也可取下来观察)是否成型完整、无明显变形、无明显横断纹; 3. 满足则记录满足条件的最小值。 |
|||||
¶ 2.1.4 最小凹凸细节线宽
 |
类型: | 凹细节与凸细节 |
|---|---|---|
| 深度 (mm) | 0.4 | |
| 最小凹细节宽度 (mm) | 0.22 | |
| 最小凸细节宽度 (mm) | 0.1 | |
| 典型场景: | 1. 打标字体; 2. 模型上纹理结构; |
|
| 黑格参数测试方法: | 1. 铲件、清洗、固化后,进行测试; 2. 目测细节是否成型完整清晰、无明显缺损; 3. 满足则记录满足条件的最小值。 |
注: 最小细节尺寸受材料特性影响无法观察。
¶ 2.1.5 最小排液孔
 |
类型: | 任意一个空心结构的排液孔 | ||
|---|---|---|---|---|
| 区域大小 (mm²) | 10*10 | 20*20 | 30*30 | |
| 最小排液孔直径 (mm) | 0.6 | 1.0 | 1.0 | |
| 典型场景: | 1. 镂空排液口; | |||
| 黑格参数测试方法: | 1. 铲件、清洗过程中洗吹5次以后进行测试; 2. 目测排液孔内是否能清洗干净,无树脂漏出,表面无明显横断纹; 3. 满足则记录满足条件的最小值。 |
|||
¶ 2.1.6 最小锐角
 |
类型: | 不同壁厚的尖锐结构 | ||||
|---|---|---|---|---|---|---|
| 壁厚 (mm) | 1 | 2 | 3 | 4 | 5 | |
| 最小锐角 (°) | 10 | 10 | 10 | 10 | 10 | |
| 典型场景: | 1. 尖角结构 | |||||
| 黑格参数测试方法: | 1. 铲件、清洗后,2小时内完成测试; 2. 目测模型(尖端部位)是否成型完整、无明显变形、无明显横断纹; 3. 满足则记录满足条件的最小值。 |
|||||
¶ 2.1.7 最小模型间距
 |
类型: | 曲面缝隙与平面缝隙 | ||
|---|---|---|---|---|
| 曲面(不同深度) (mm) |
5 | 10 | 15 | |
| 最小间隙 (mm) | 0.15 | 0.15 | 0.2 | |
| 平面(不同宽度) (mm) |
5 | 10 | 15 | |
| 最小缝隙 (mm) | 0.2 | 0.2 | 0.15 | |
| 典型场景: | 1. 一体结构模型(齿轮); 2. 表面细节、纹理结构; |
|||
| 黑格参数测试方法: | 1. 铲件、清洗后(不固化),2小时内完成测试; 2. 目测模型(装配体)是否能完整分离; 3. 满足则记录满足条件的最小值。 |
|||
¶ 2.2 建议装配间隙
| 普通料盘 | |||||
|---|---|---|---|---|---|
| 装配间隙 | 类型 | 合适、紧配、偏松 | |||
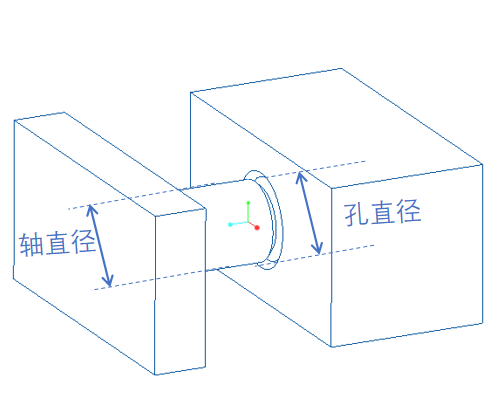 |
图例 | 适配效果 | 紧配 (mm) | 合适 (mm) | 偏松 (mm) |
 |
方形 | <0 | 0 | >0 | |
 |
圆形 | <0 | 0-0.02 | >0.02 | |
 |
球形 | <0 | 0 | >0 | |
 |
多边形 | <0.04 | 0.04 | >0.04 | |
 |
C形 | <-0.02 | -0.02-0 | >0 | |
| 黑格参数测试方法: | 1.铲件、清洗、固化后,再进行测试; 2.从板件上取下同规格的孔柱装配件; 3.由松到紧,分别试配(可能存在人员主观差异); 3.按照松、合适、紧的装配效果,记录实际测试值。 |
||||
¶ 2.3 尺寸公差参考
| 模型尺寸及公差 | 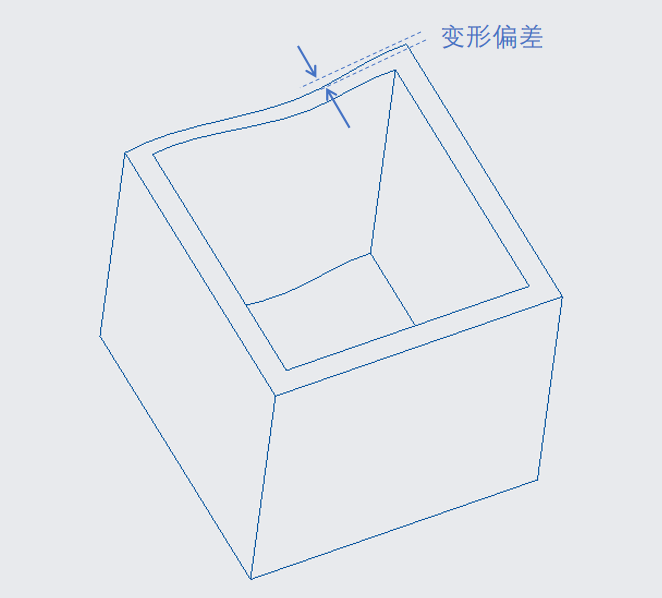 |
类型: | 任意结构 | ||
|---|---|---|---|---|---|
| 模型尺寸 (mm) | 20 | 50 | 100 | ||
| 公差(mm) | ±0.05 | ±0.1 | ±0.15 | ||
| 黑格参数测试方法 | 1. 不考虑薄壁及特殊结构情况; 2. 打印、清洗、固化后,2小时之内测量; 3. 脉冲与常规料盘打印参数一致; |
||||
¶ 3. 工艺参数
¶ 3.1 支撑参数
| 支撑参数(普通料盘) | ||
|---|---|---|
| 支撑结构 | 参数项 | 默认参数 |
| 支撑主体 | 抬升高度 (mm) | 5 |
| 支撑主干直径 (mm) | 0.65 | |
| 支撑临界角 (°) | 40 | |
| 支撑密度 | 支撑锚点间距 (mm) | 2.5 |
| 边界锚点间距 (mm) | 2.5 | |
| 连接体 | 尖部直径 (mm) | 0.2 |
| 长度 (mm) | 1.5 | |
| 接触点 | 形状 | 球体 |
| 直径 (mm) | 0.26 | |
| 嵌入深度 (mm) | 0.16 | |
¶ 3.2 预支撑参数(不推荐)
| Chitubox(脉冲料盘) | ||
|---|---|---|
| 支撑结构 | 参数项 | 默认参数 |
| 基础设置 | Z轴抬升高度 (mm) | 5 |
| 底筏形状 | 十字网格 | |
| 底筏厚度 (mm) | 1.0 | |
| 支撑临界角 (°) | 45 | |
| 支撑密度 | 锚点间距 (mm) | 2 |
| 连接体 | 尖部直径 (mm) | 0.25 |
| 连接长度 (mm) | 1.5 | |
| 支撑主干直径 (mm) | 0.75 | |
| 接触点 | 接触形状 | 球体 |
| 直径 (mm) | 0.35 | |
| 嵌入深度 (mm) | 0.22 | |
| Voxeldance Tango(脉冲料盘) | ||
|---|---|---|
| 支撑结构 | 参数项 | 默认参数 |
| 基础设置 | Z轴抬升高度 (mm) | 5 |
| 底筏形状 | 凸包底板 | |
| 底板厚度 (mm) | 1.0 | |
| 支撑临界角 (°) | 45 | |
| 支撑密度 | 支撑锚点间距 (mm) | 2.0 |
| 连接体 | 尖部直径 (mm) | 0.25 |
| 长度 (mm) | 1.5 | |
| 支撑主干直径 (mm) | 0.75 | |
| 接触点 | 形状 | 球体 |
| 直径 (mm) | 0.35 | |
| 嵌入深度 (mm) | 0.22 | |
注: 第三方支撑无法享用黑格支撑独立打印策略,无法保证打印成功率,建议使用更加保守的参数进行打印测试。
¶ 3.3 清洗参数
| 材料名称 | 清洗设备 | 推荐工艺 | ||
|---|---|---|---|---|
| UltraPrint-Production PAP11 精细应用树脂 |
HeyGears UltraCraft Wash震荡清洗 | 清洗参数 | 清洗剂 | 清洗时间 |
| 转速180r/min | 99%异丙醇 | 2min粗洗 + 2min精洗 | ||
注1 :粗洗是指用使用过的异丙醇(3版次清洗以上)将模型表面大部分残留树脂进行去除。精洗是指使用较新的异丙醇(3版次清洗以下)将模型细节处清洗干净。
注2 :完成精洗后,建议使用压缩气体将模型表面残留的异丙醇吹干,或者使用烘箱50℃/10min烘干树脂。避免异丙醇过度浸泡,总时长不宜超过10min,以免影响材料性能及尺寸变形。
¶ 3.4 后固化参数
| 材料名称 | 固化模式 | 推荐后固化工艺 | ||
|---|---|---|---|---|
| UltraPrint-Production PAP11 精细应用树脂 | 快速固化 | 是否加热 | 固化介质 | 固化参数 |
| 否 | 空气 | 30min | ||
注 :使用UltraCraft Cure进行固化。建议使用软件将任务下发到固化机上进行固化,软件下发的固化工艺包有更加精细的程序控制,获取最佳材料性能和精度表现。
¶ 4. 操作流程
¶ 4.1 Blueprint Studio模型处理
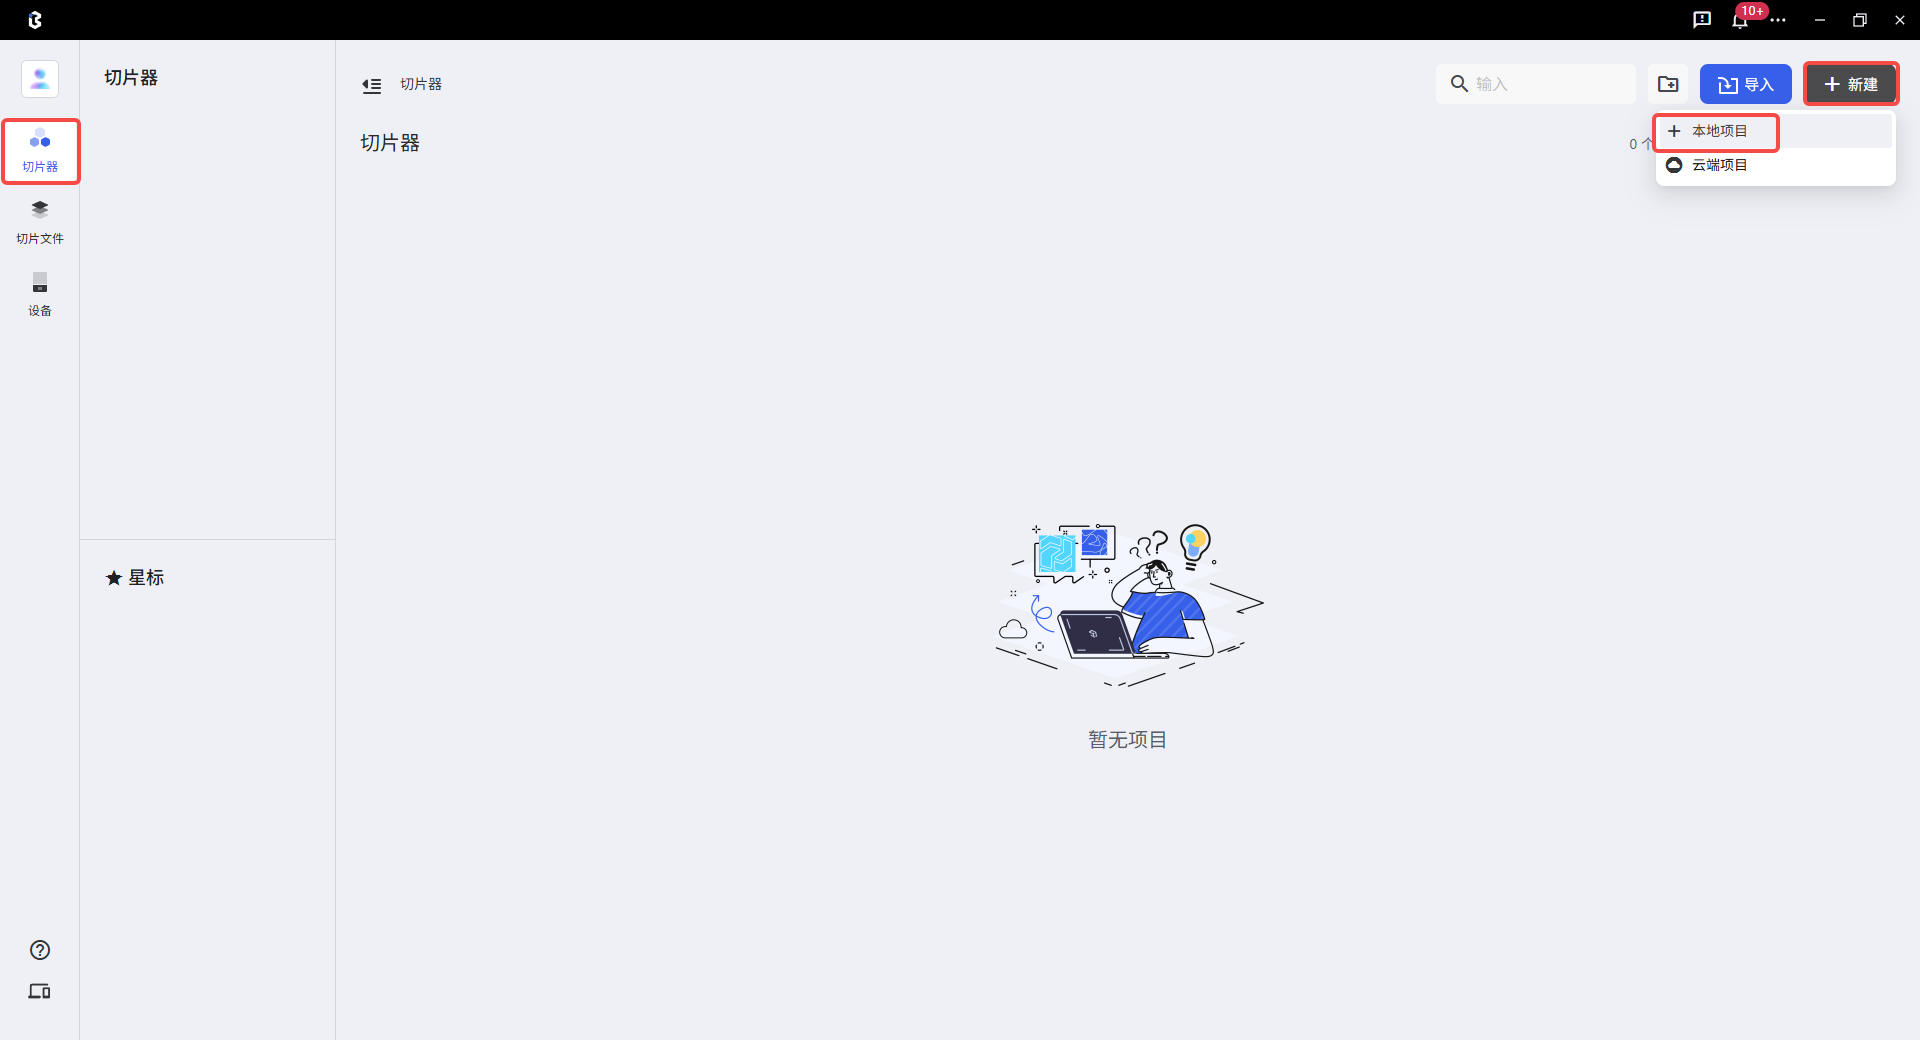
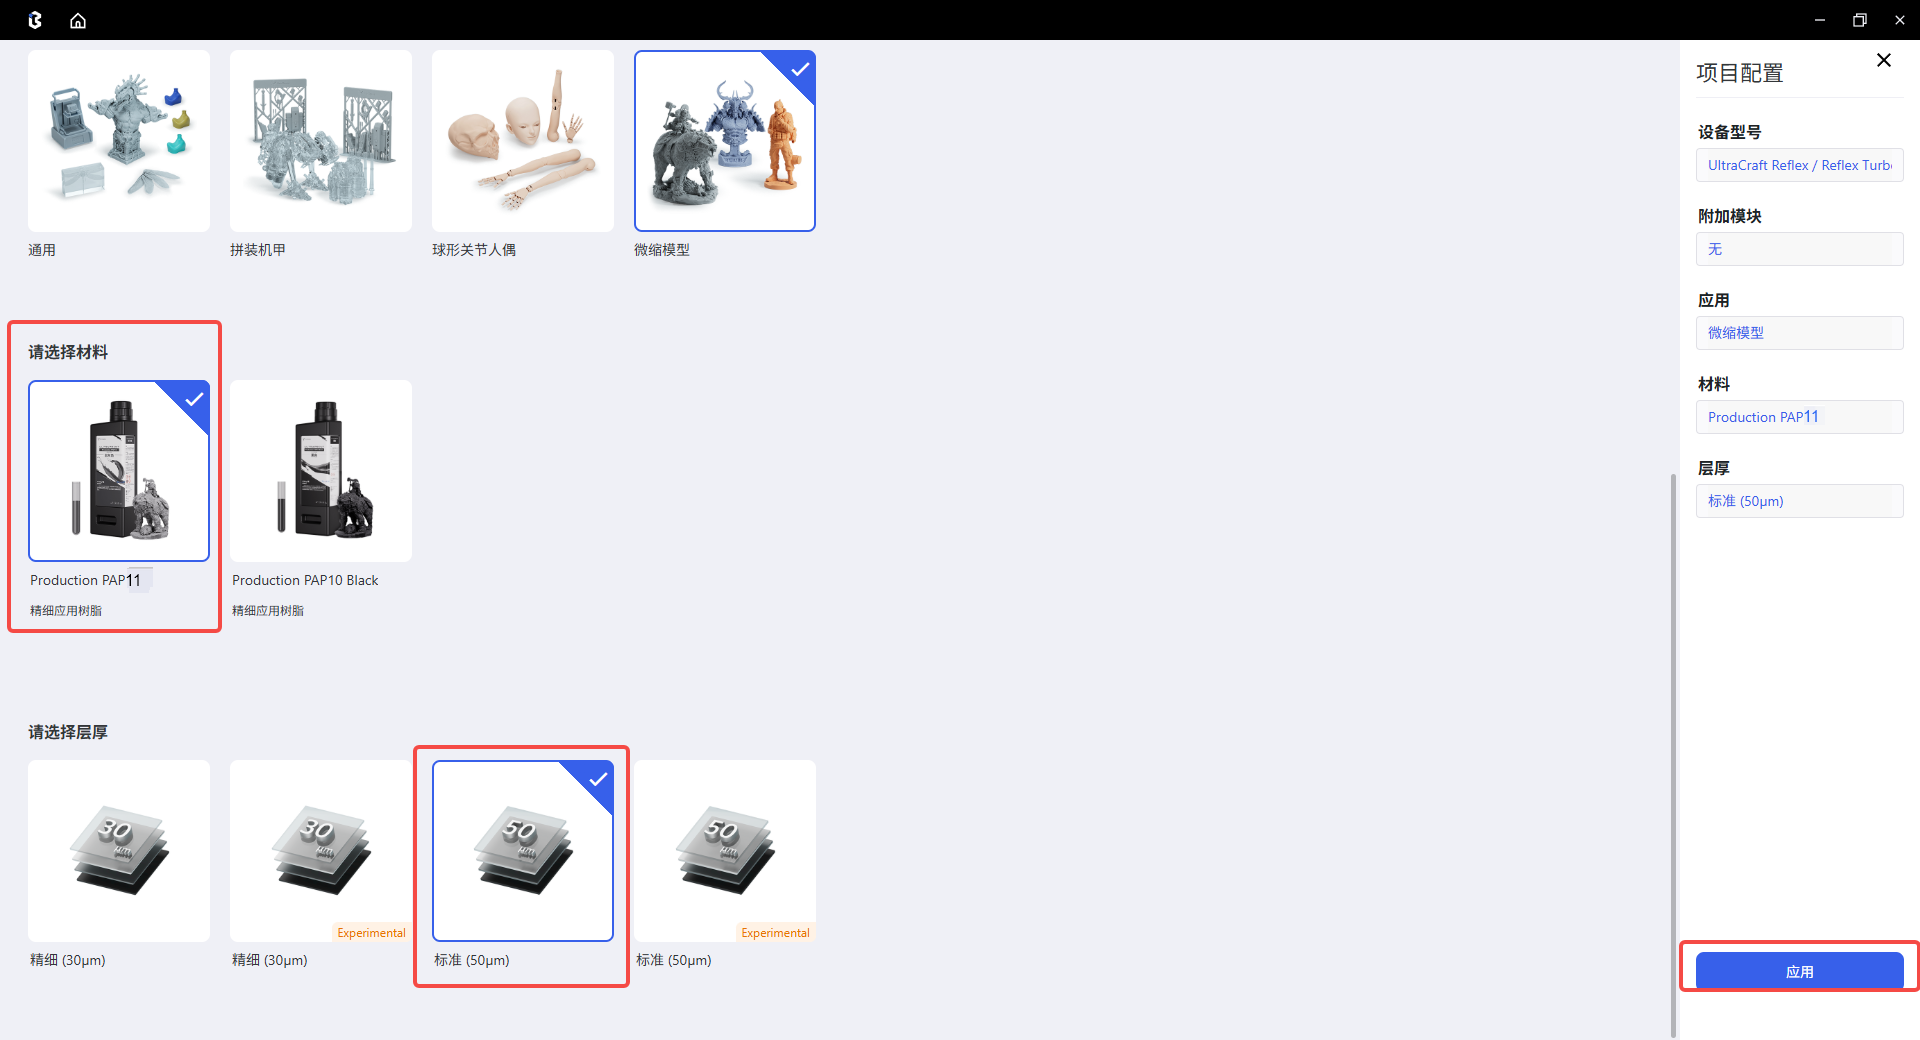
| 步骤1:打开Blueprint Studio,选择切片器,新建,对应的项目 | 步骤2:选择对应的设备、模块、应用、材料(Production PAP11 材料)、层厚等 |
|---|---|
 ! |
 |
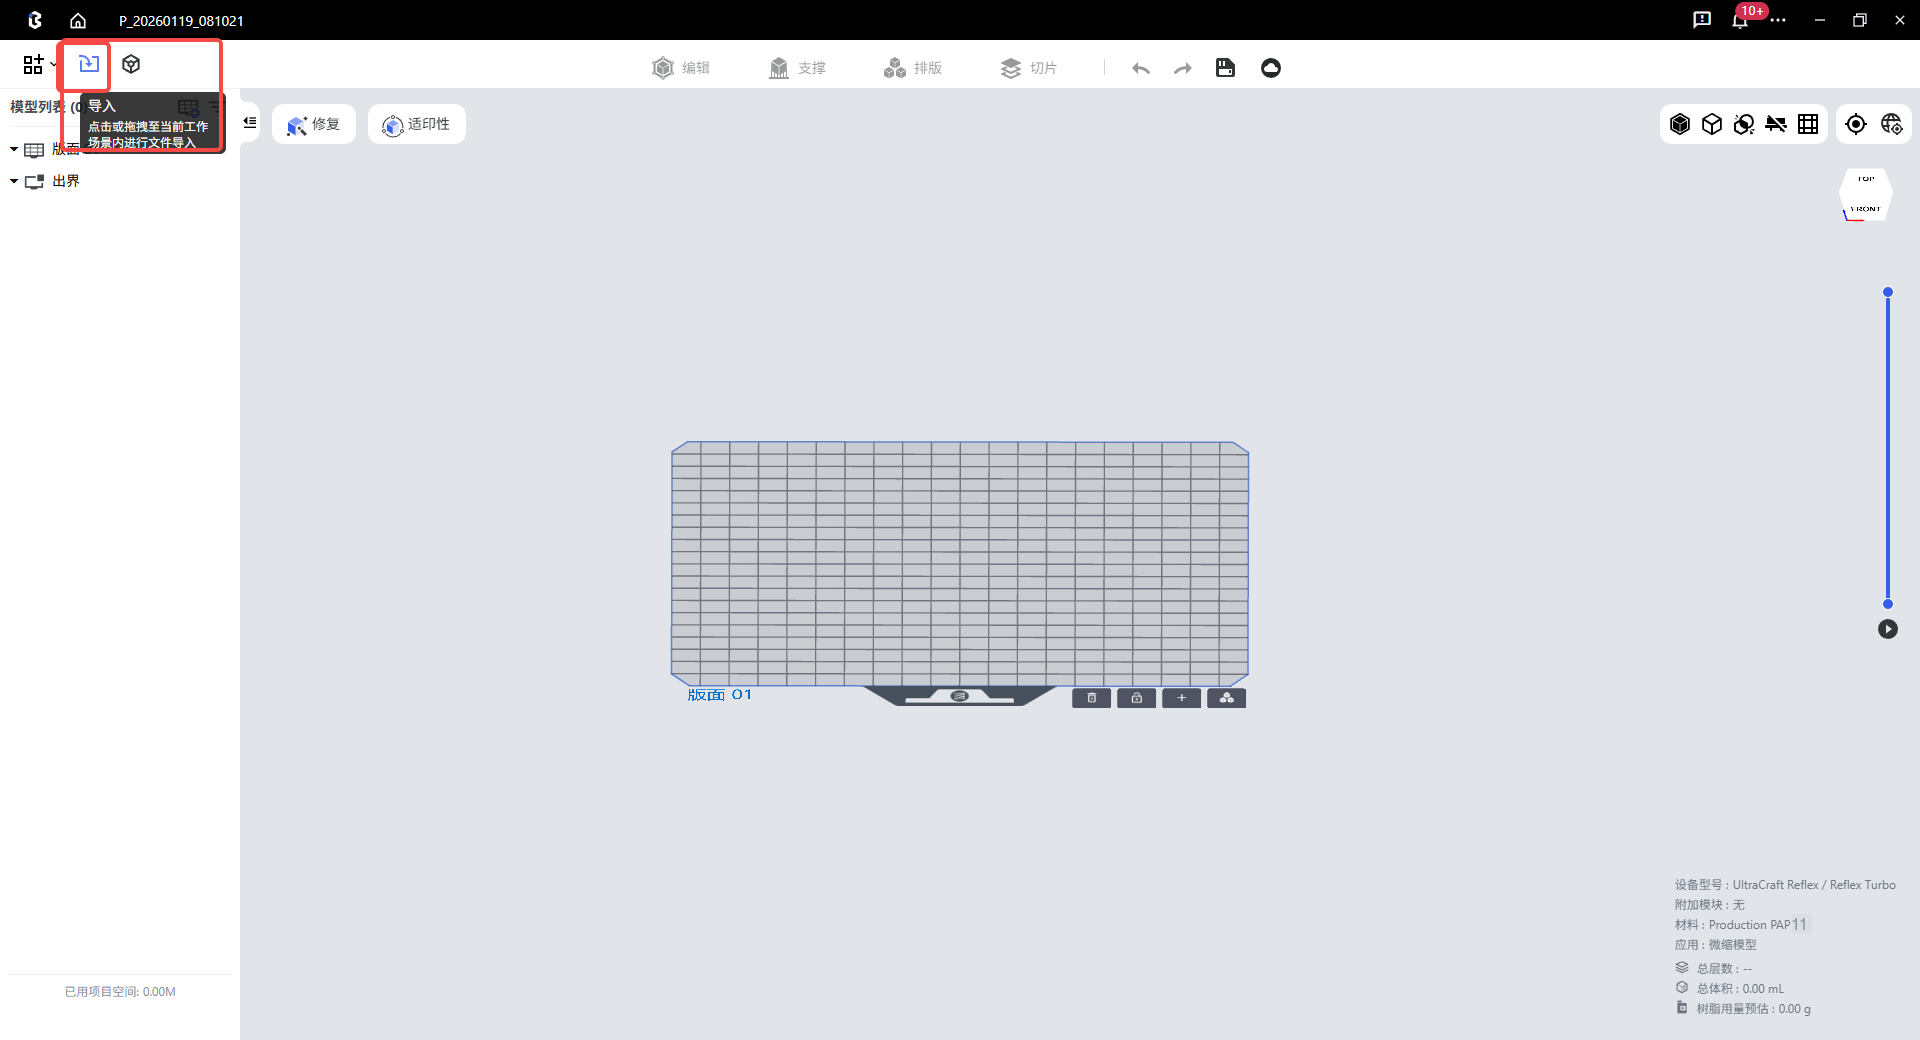
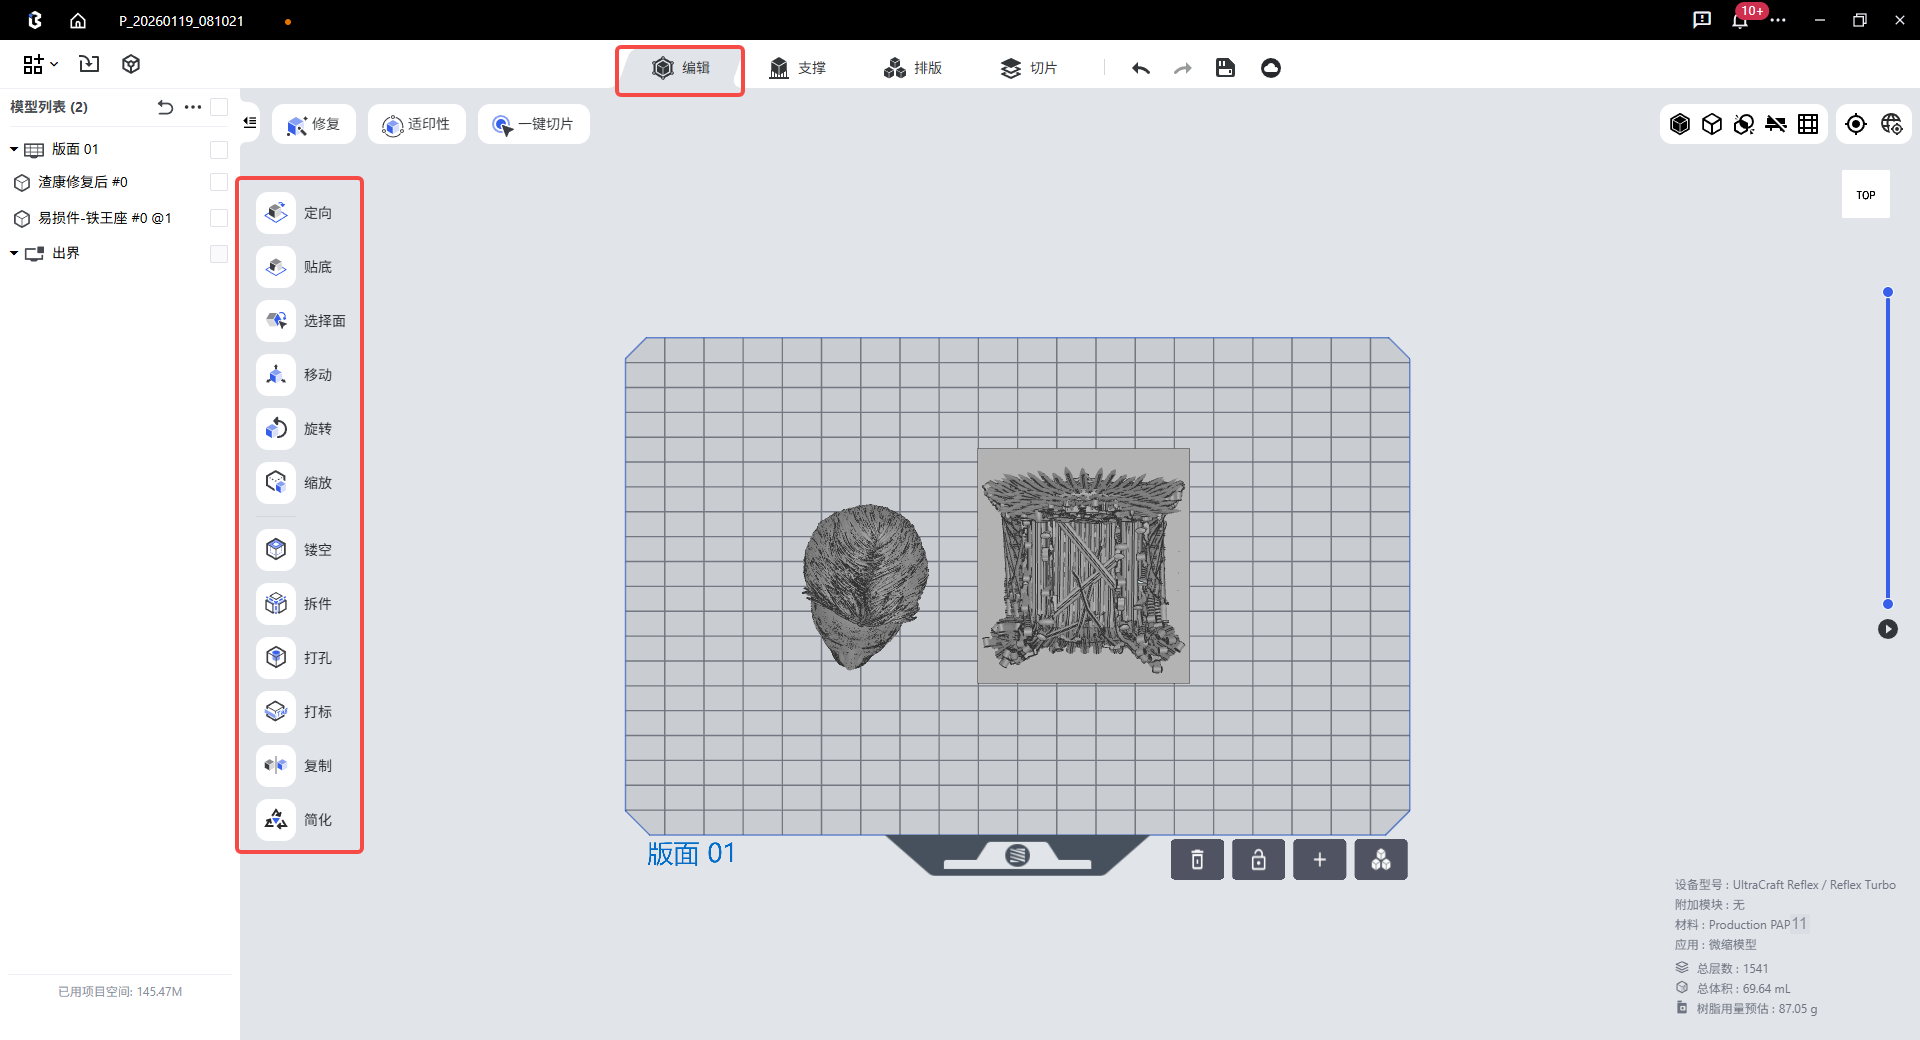
| 步骤3:点击导入按钮或者拖入模型到软件 | 步骤4:使用编辑工具完成模型的旋转、缩放、镂空、打孔、打标、复制等操作 |
 |
 |
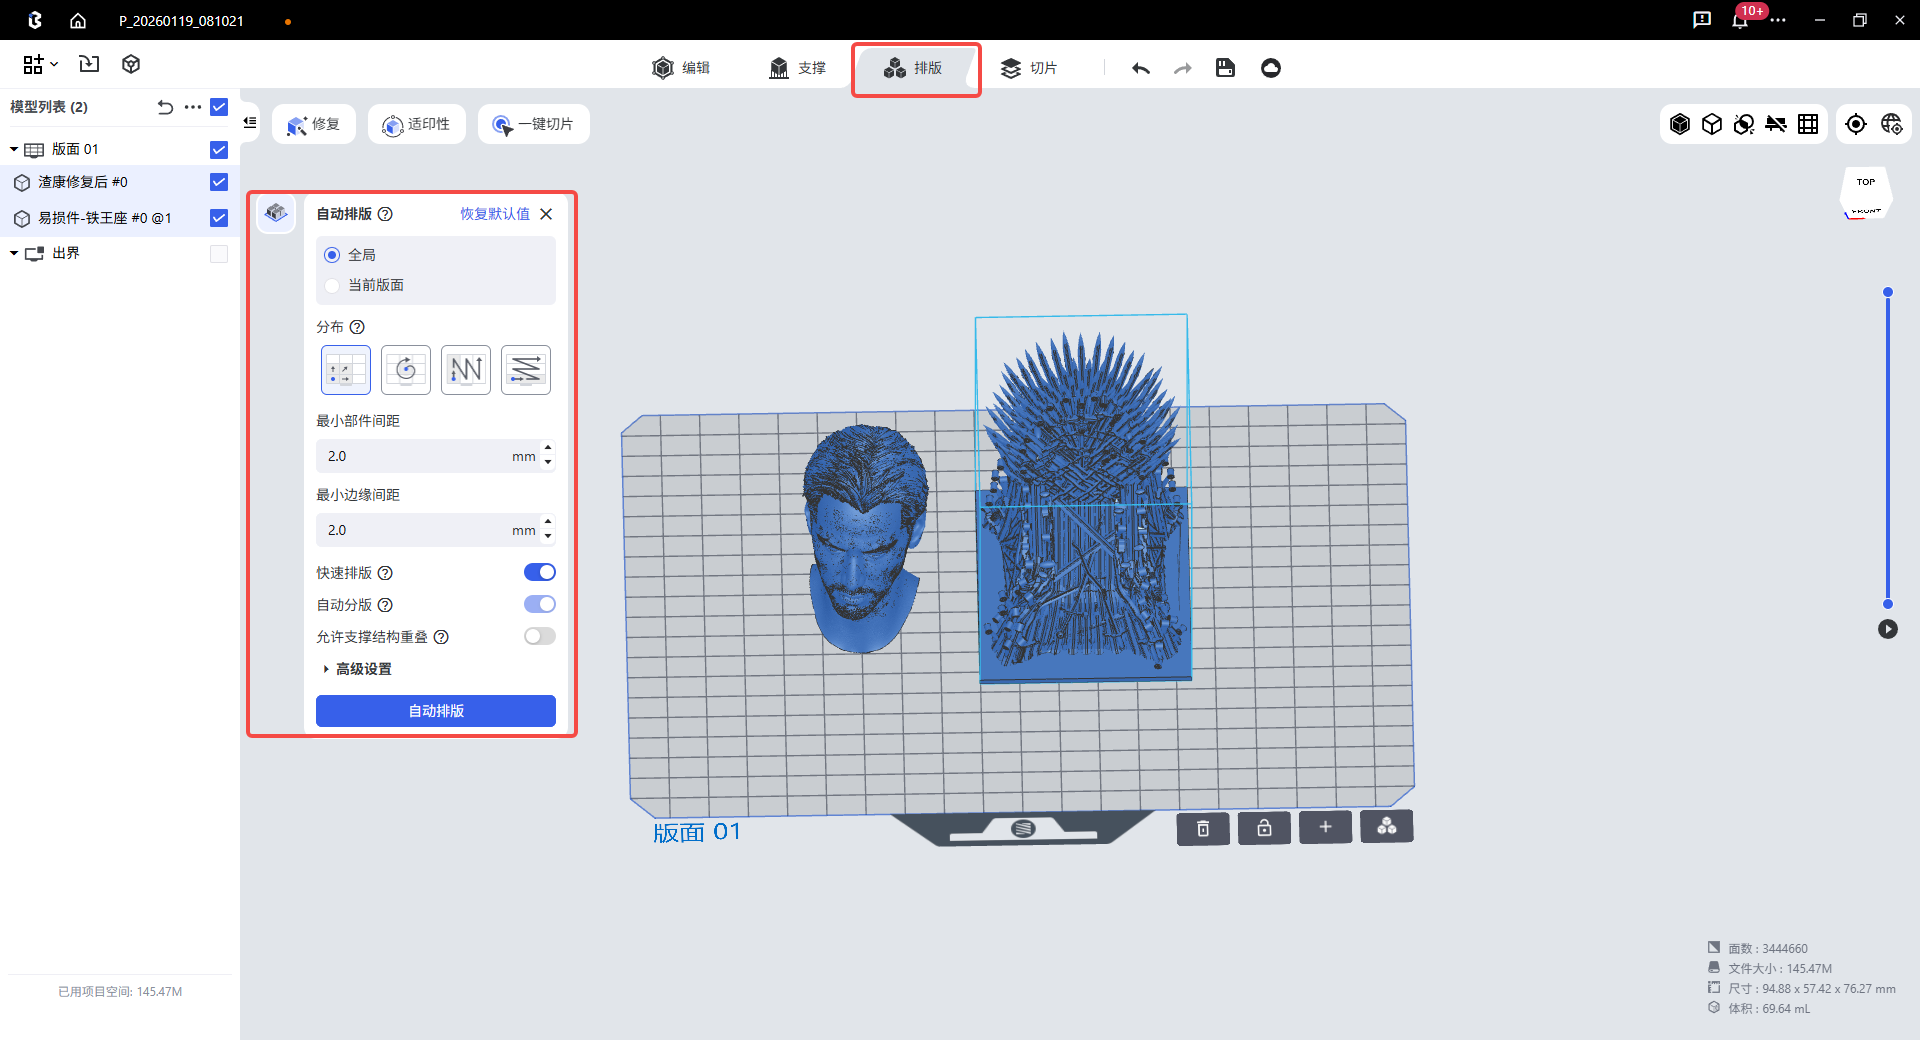
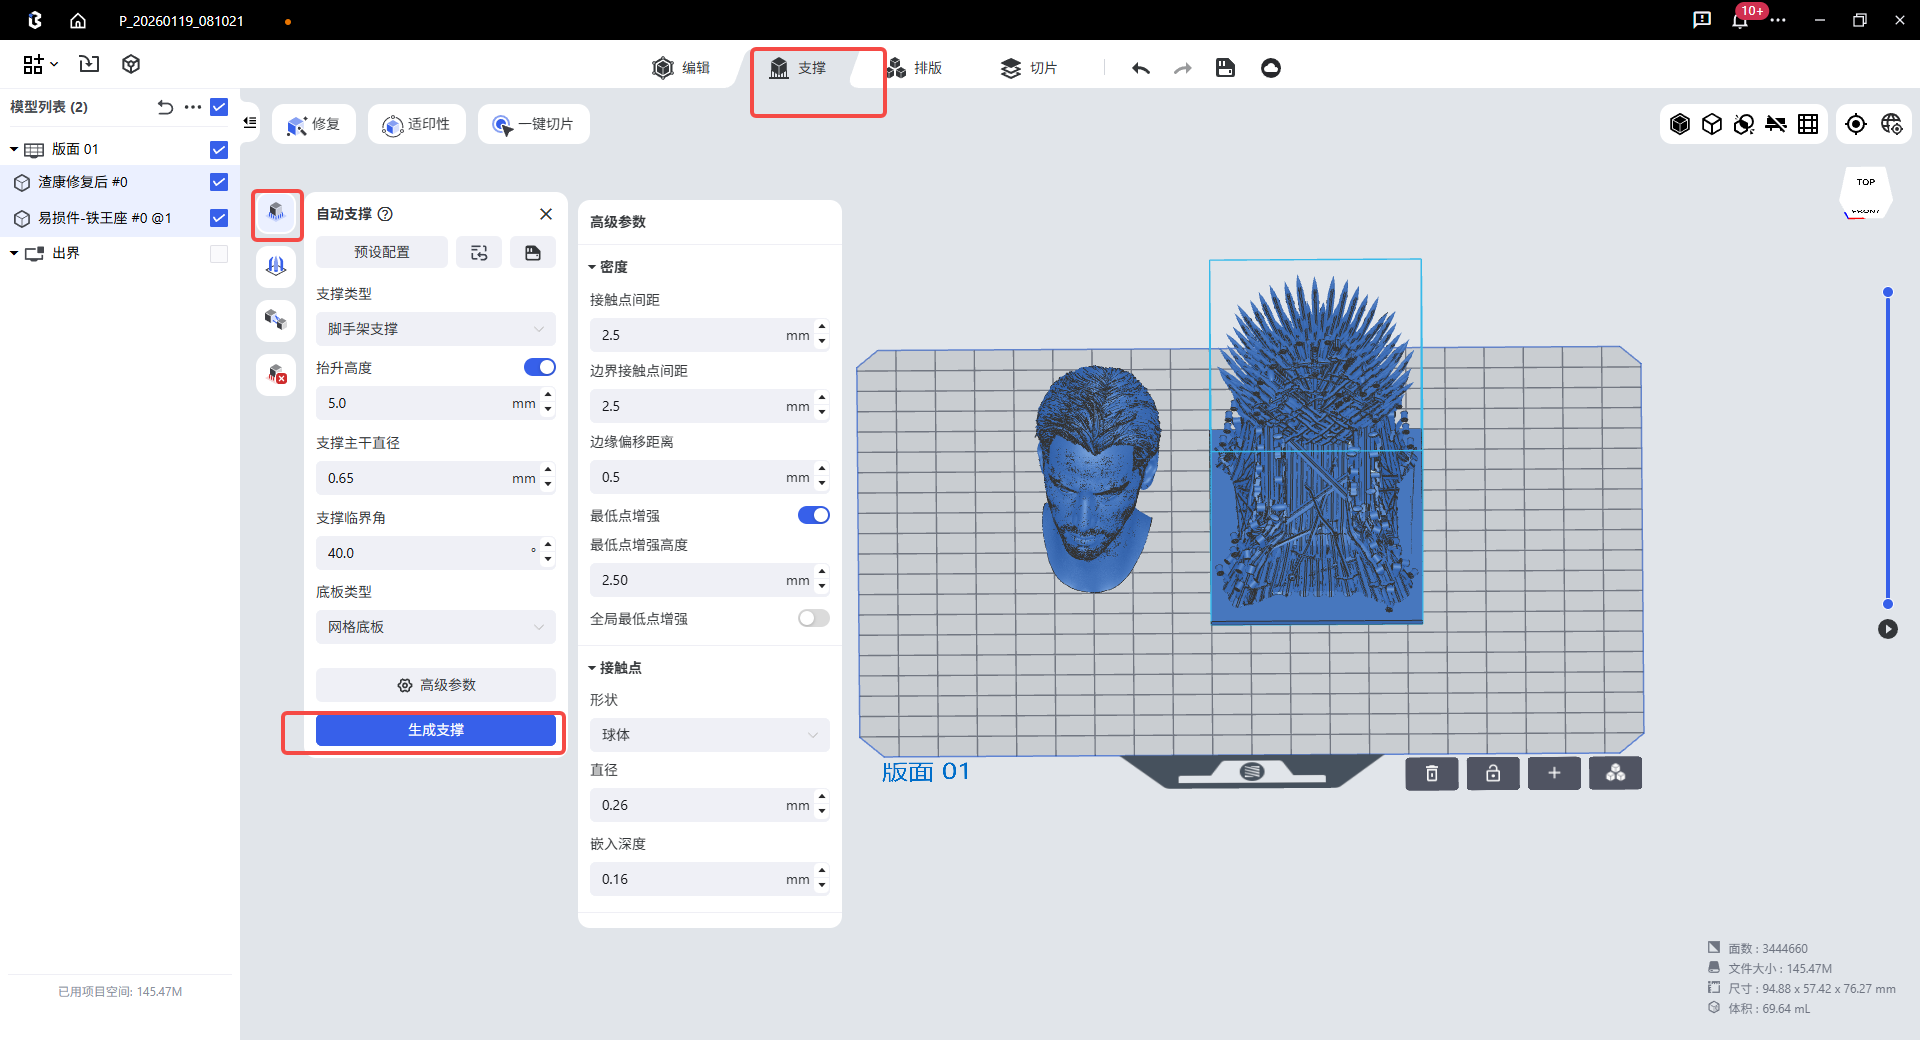
| 步骤5:选择自动排版零件,或者手动进行位置排版 | 步骤6:默认选择脚手架支撑、完成支撑的添加 |
 |
 |
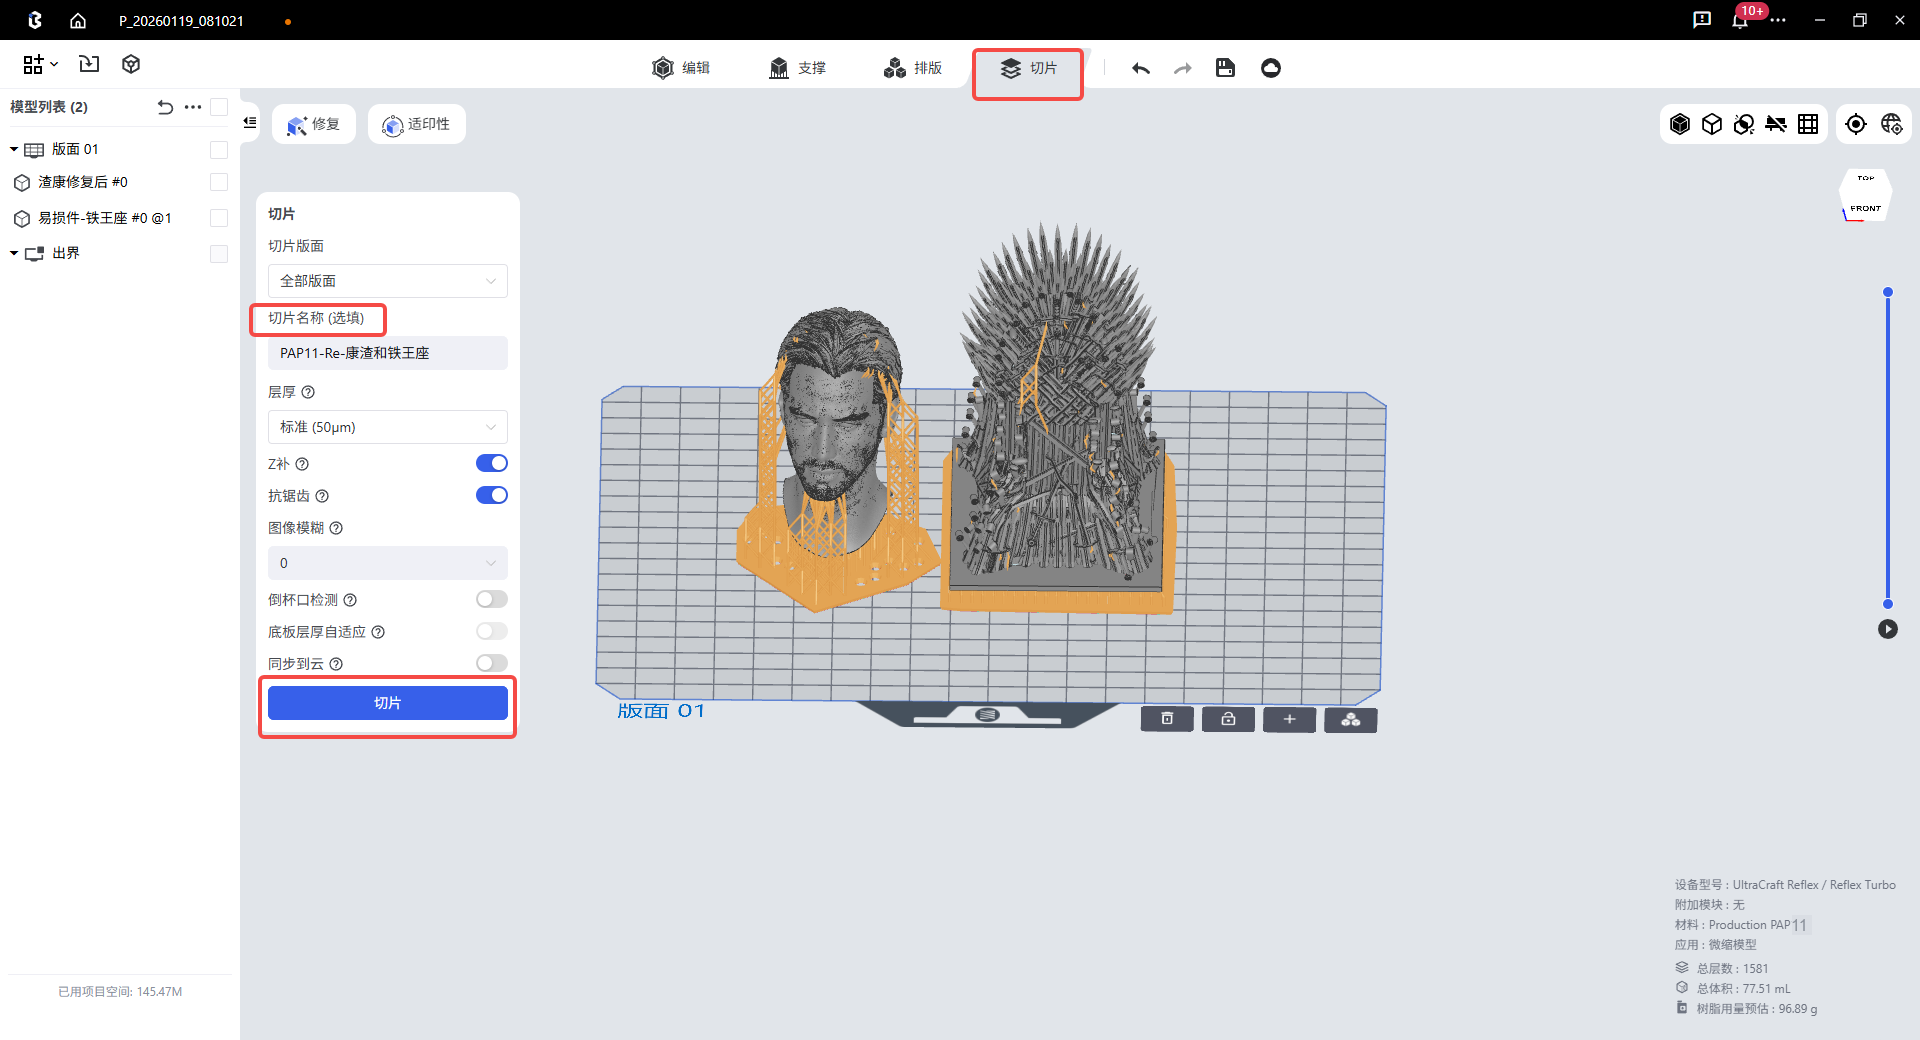
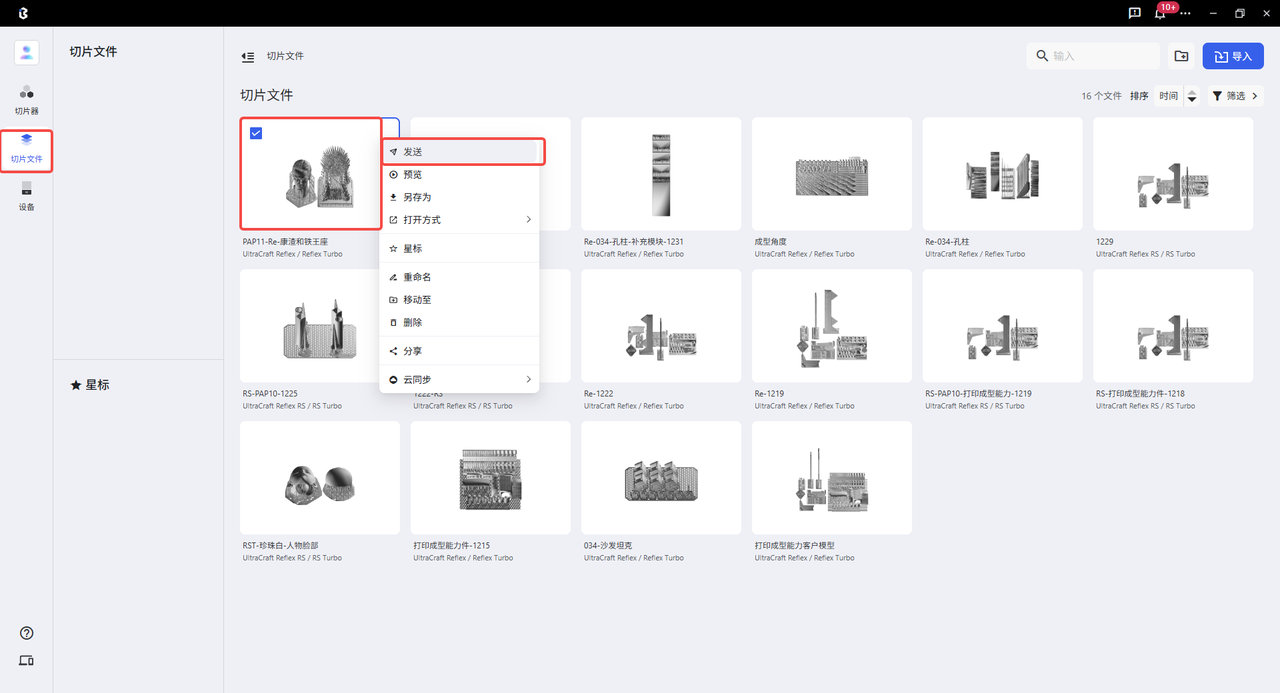
| 步骤7:选择切片板块进行切片,如需可在左边更改文件名称 | 步骤8:完成切片后,可在切片库进行切片查看及下发工作 |
 |
 |
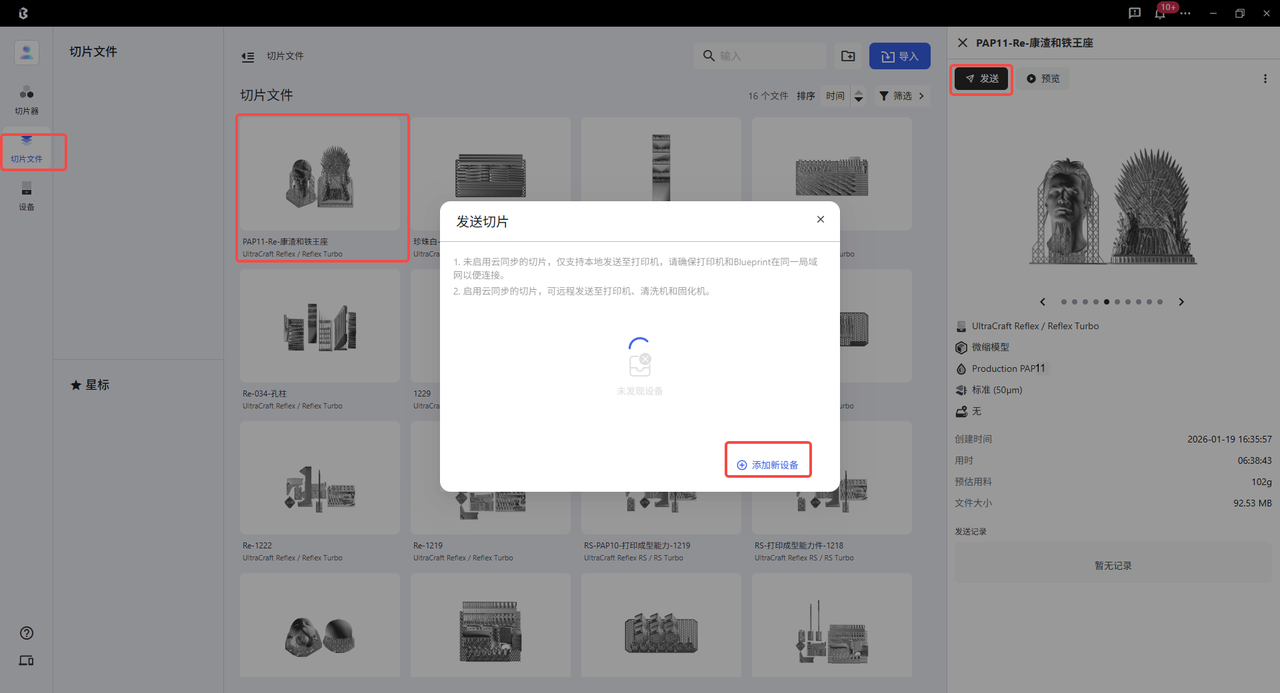
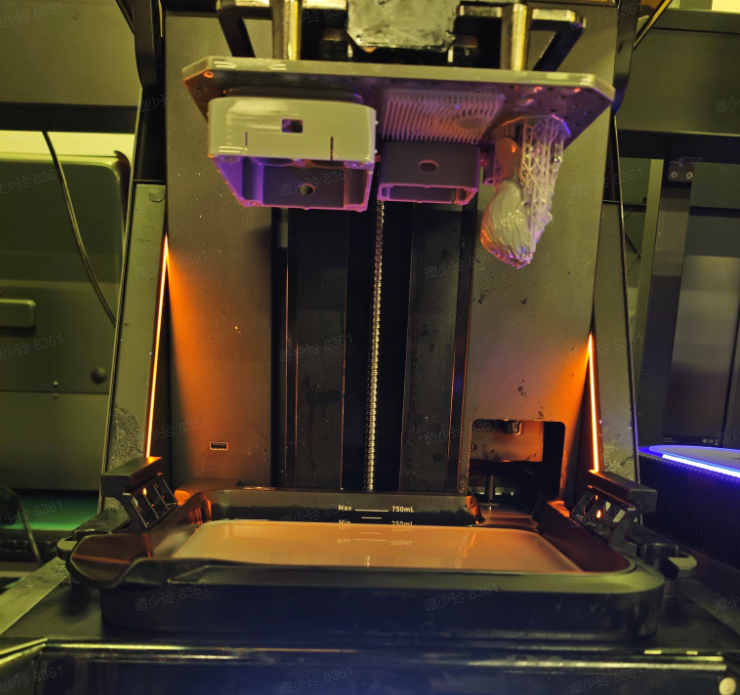
¶ 4.2 打印及后处理
| 步骤1:切片可以通过云平台下发或者U盘下载导入打印机进行打印。 | 步骤2:打印 |
|---|---|
 |
 |
| 步骤3:清洗,清洗参数可以通过云平台任务下发或手动输入 | 步骤4:后固化,固化参数可以通过云平台任务下发或手动输入 |
 |
 |
¶ 5. 成品工艺
¶ 5.1 去支撑
- 需要在固化之前拆除模型的支撑,大部分模型可徒手去掉支撑(抓住模型左右旋转即可);
- 少部分薄壁模型或带薄壁结构、或者支撑处于特殊角落的模型,建议借助工具去除(水口钳或笔刀、镊子)。
¶ 5.2 打磨及喷涂
可以对模型的部分的支撑点进行打磨,使得样品表面更加光滑细腻,可以参考以下流程。
- 手工打磨
- 使用一系列湿砂纸,从400至1200目,去除打印层线和支撑点。建议每次增加200目的砂纸级别。在切换到下一级别之前,应该清除上一级别的划痕。在1200目后,样品表面将呈现出细腻的磨砂质感。
- 零件清理
- 可以先用水清洁零件,以去除打磨粉末。然后使用IPA或95%酒精搭配超细纤维布擦拭零件表面,以去除残留的粉末和指纹。
- UV光油上漆
- 根据需求,可选择UV光油喷涂或者刷涂上漆。UV光油需要在广谱UV光下固化,一些UV涂层可能会使3D打印零件变脆,建议在使用之前进行样品测试。
¶ 5.3 成品展示
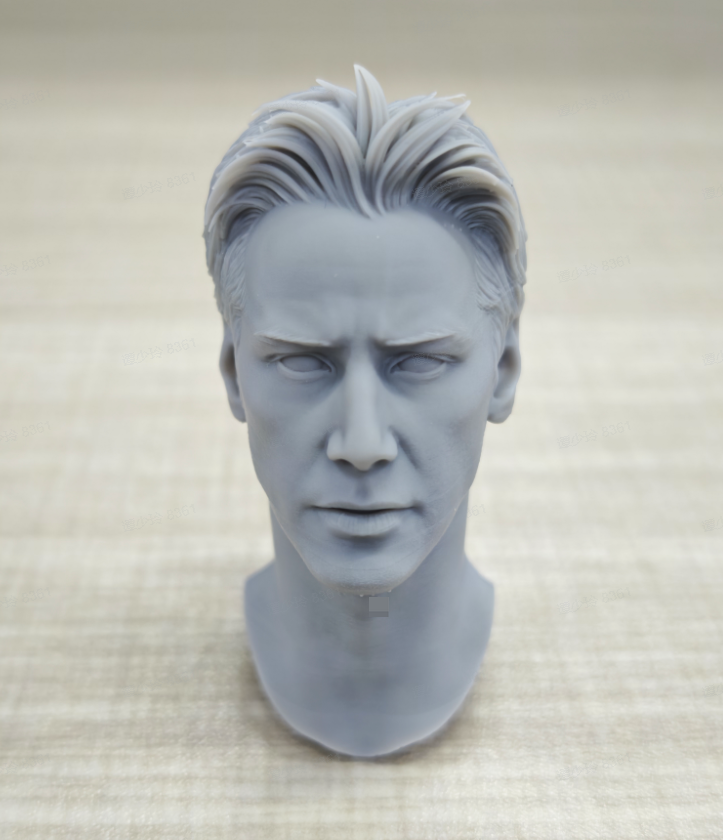 |
| 去支撑后的成品展示图 |
¶ 6. 注意事项
¶ 6.1 注意事项、警示及提示性内容
-
请确保在加工过程中使用个人防护装备(防护手套和眼镜)。
-
在材料固化前,请避免直接接触液体材料和部件。以免刺激到眼睛或皮肤(可能会致敏)。
-
若沾到眼睛,需马上用清水冲洗干净,并联系医生。
-
若接触皮肤,需马上用清水冲洗并用清洁皂清洗干净。
-
本产品需经专业人员培训后,才能使用。
-
每次使用后,务必马上盖好树脂瓶盖,并保持容器密封。
-
使用前请注意树脂摇匀,料盘内树脂打印前建议进行搅拌,色粉应无明显沉淀。
-
树脂倒进料盘后需避光处理。如3天不打印,请将树脂过滤后倒回树脂瓶,避免在料盘中放置超过7天,以免树脂吸水变质导致打印失败。
¶ 6.2 储存、运输条件
- 产品应储存在环境温度为20℃~28℃,无腐蚀气体,通风良好、避免高温、潮湿、阳光直晒的室内。
- 产品应在温度为0℃~45℃的环境下运输,运输时应防止重压、阳光直晒和雨雪浸淋。
- 使用期限24个月。
¶ 6.3 废弃处理
建议参考MSDS以获取确切信息。液体树脂避免直接排放到环境中,请在阳光下完全固化成固体后按当地规定进行处理。