¶ Reflex RS/RS Turbo分区曝光测试功能模型解析说明
English version: Description of Model Parser for Reflex RS/RS Turbo Zone Exposure Test Function
使用前说明:
本文档为Reflex RS/RS Turbo曝光测试功能模型的解析说明文档,用于专业用户进行光固化树脂(官方树脂或者第三方树脂均可)曝光设置及模型解读参考,请谨慎使用。
¶ 功能测试说明
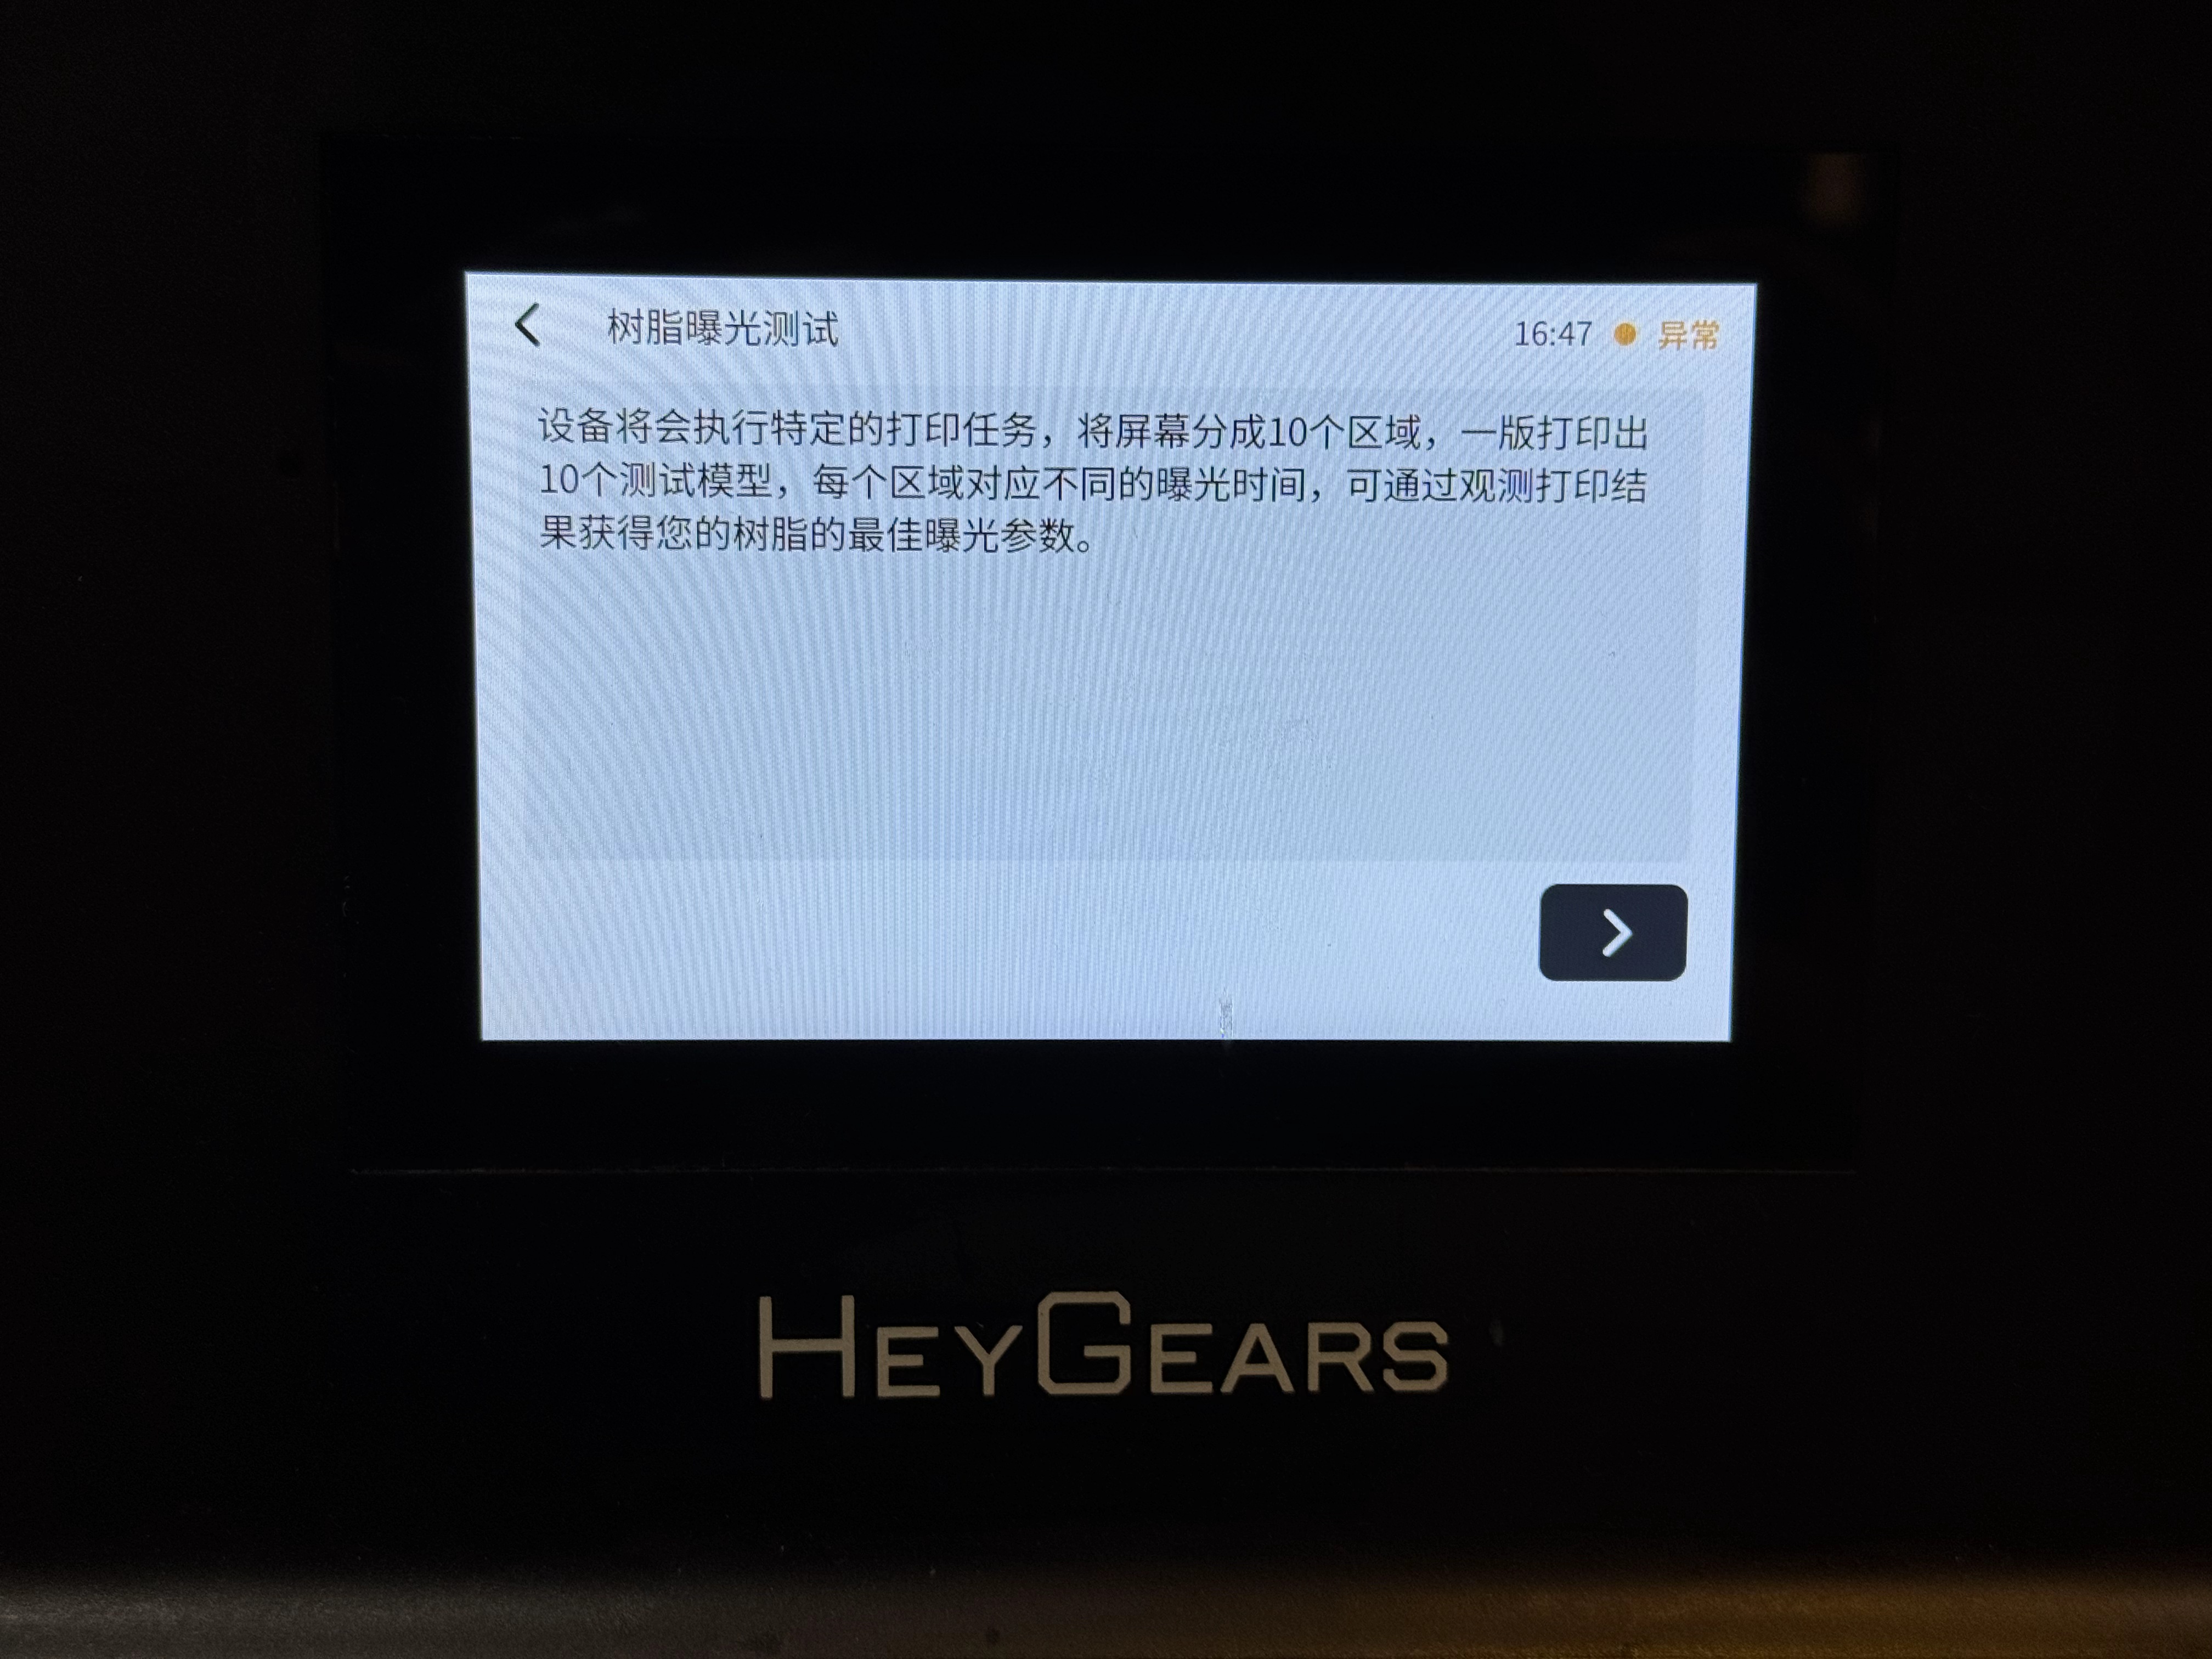
Reflex RS / RS Turbo设备中的设置菜单中,选择“树脂曝光测试”功能,进入界面:
- RS设备执行此功能,将会执行特定打印任务,屏幕分成10个区域曝光,一版打印出10个测试模型,每个区域对应17W标准光强下不同的曝光时间,可通过观测打印结果获得您树脂的最佳曝光参数。
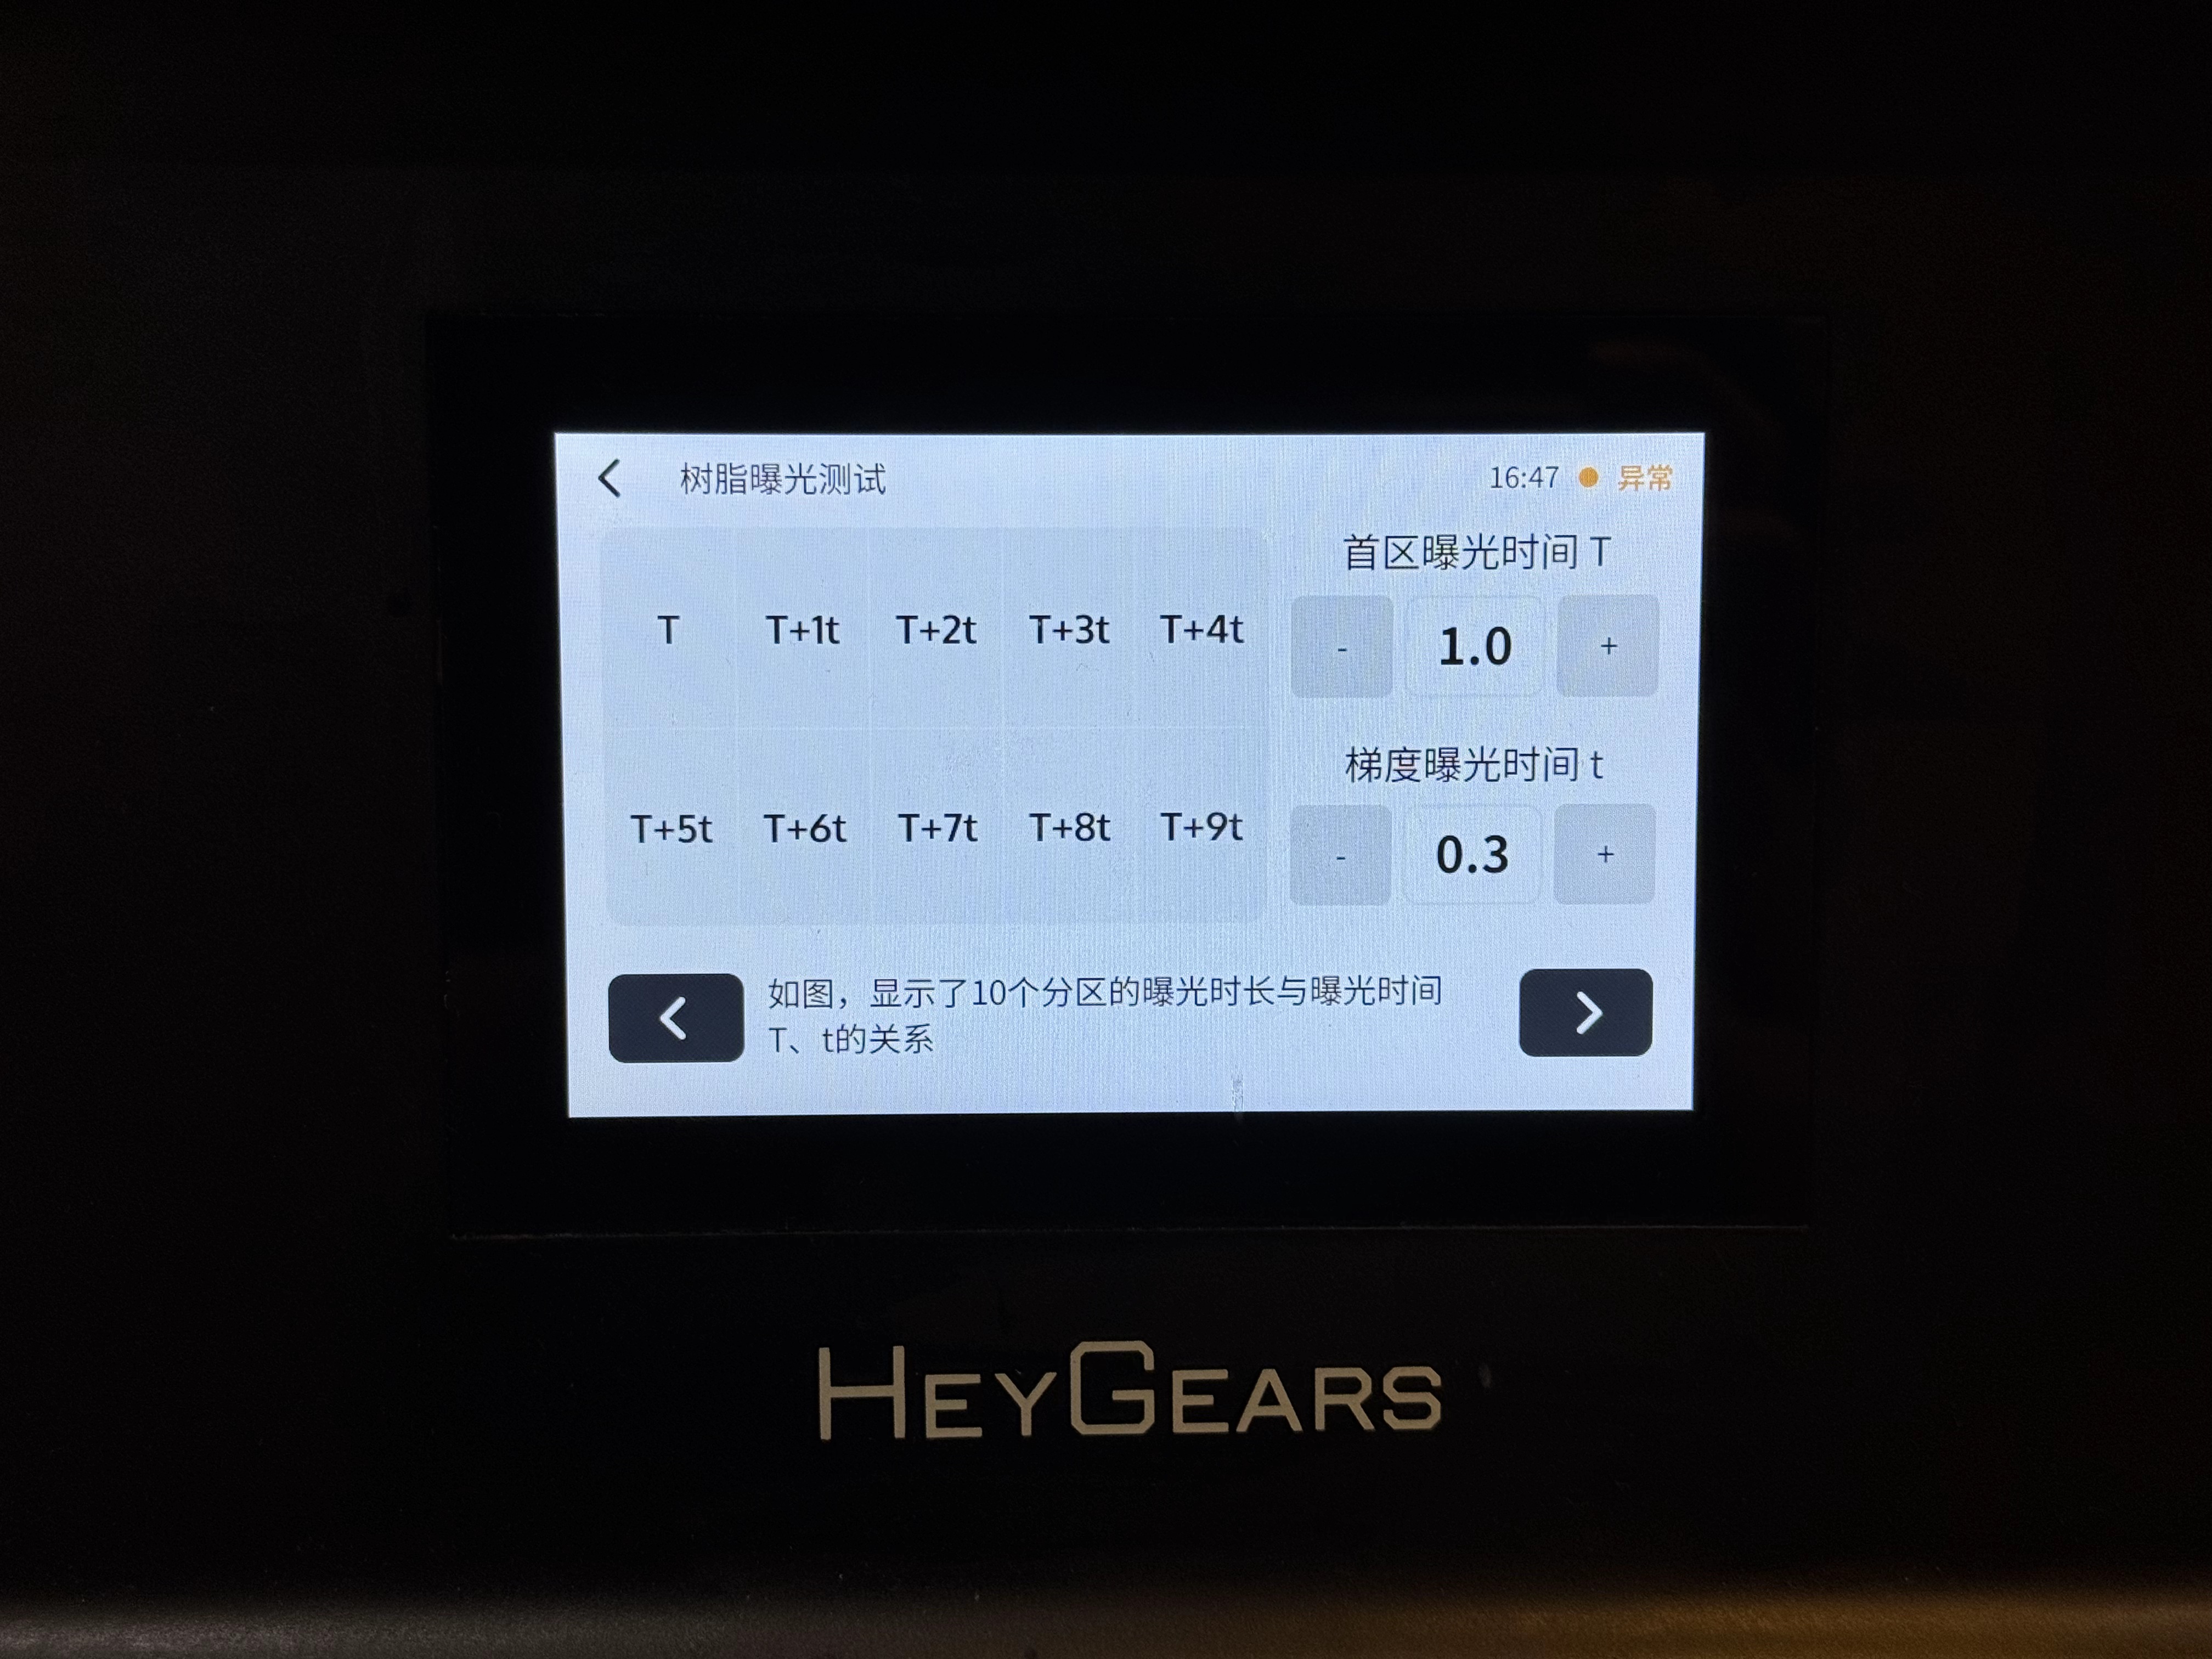
用户可以对“首区曝光时间T,梯度曝光时间t”的两个数值进行调整,会形成10分曝光不同的模型数据进行下一步打印测试。
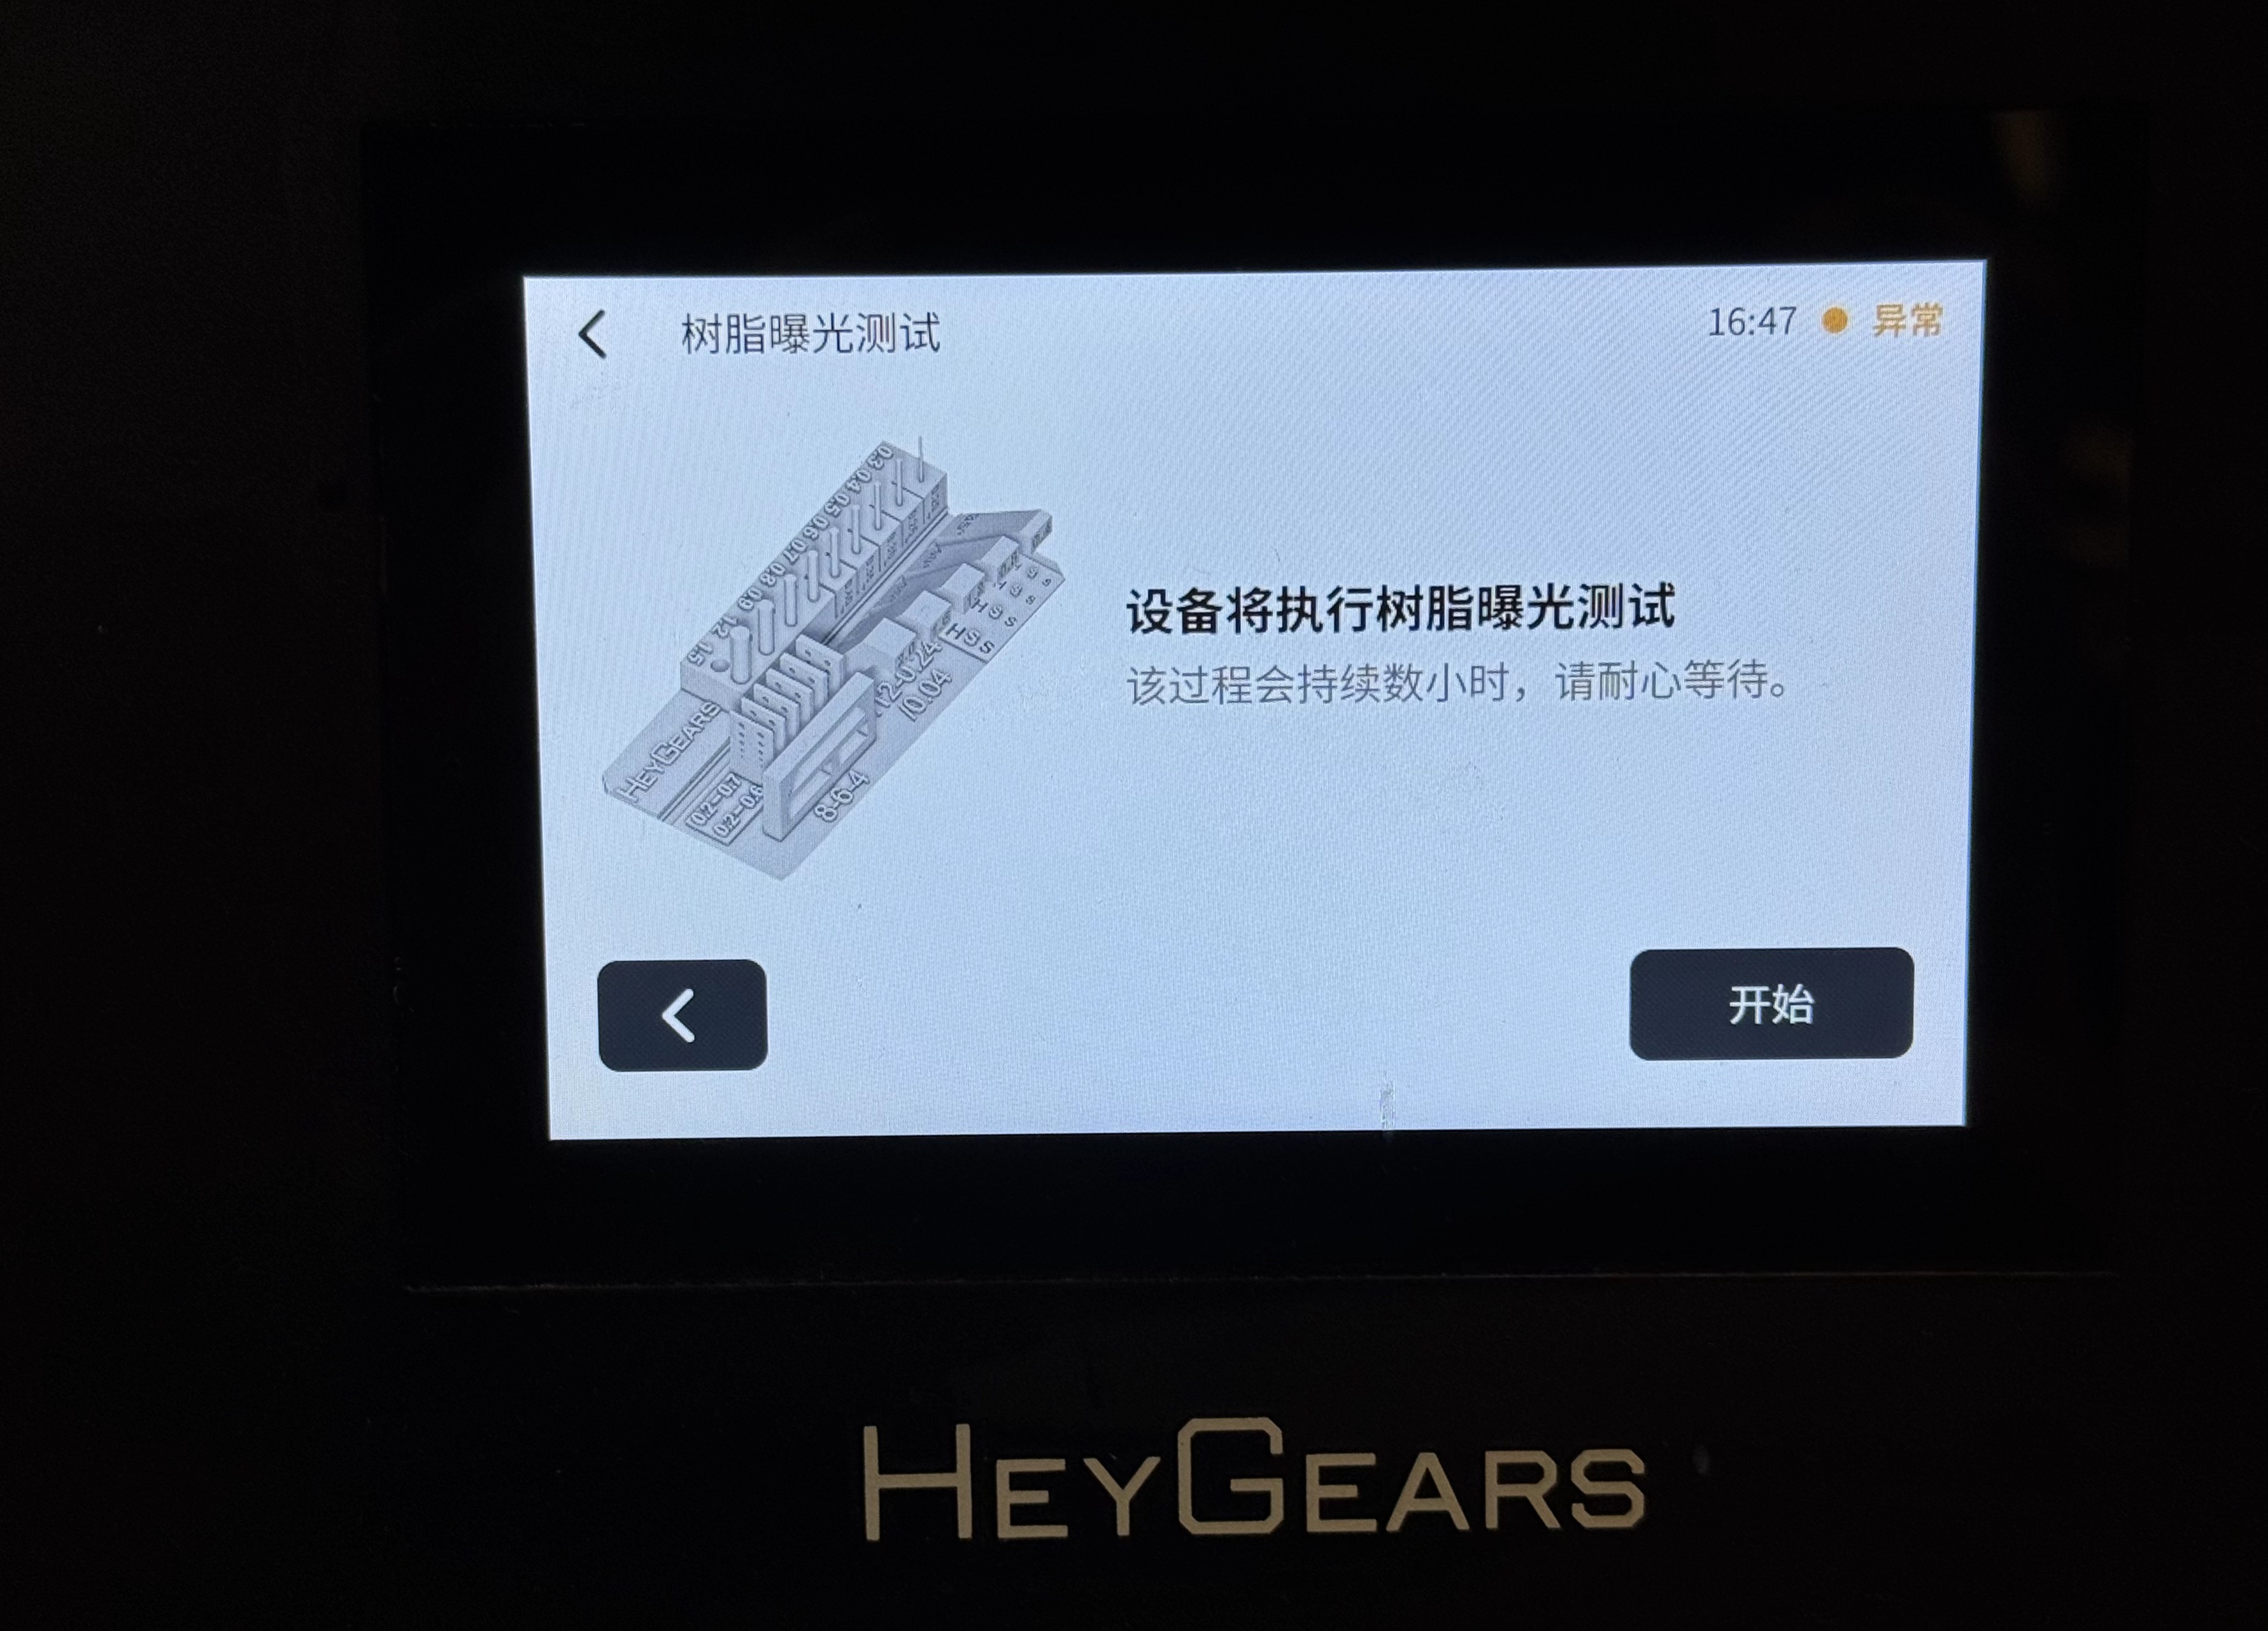
往料盘中倒入待测试的树脂,点击开始后,设备会分区域同时打印10个不同曝光参数的模型。
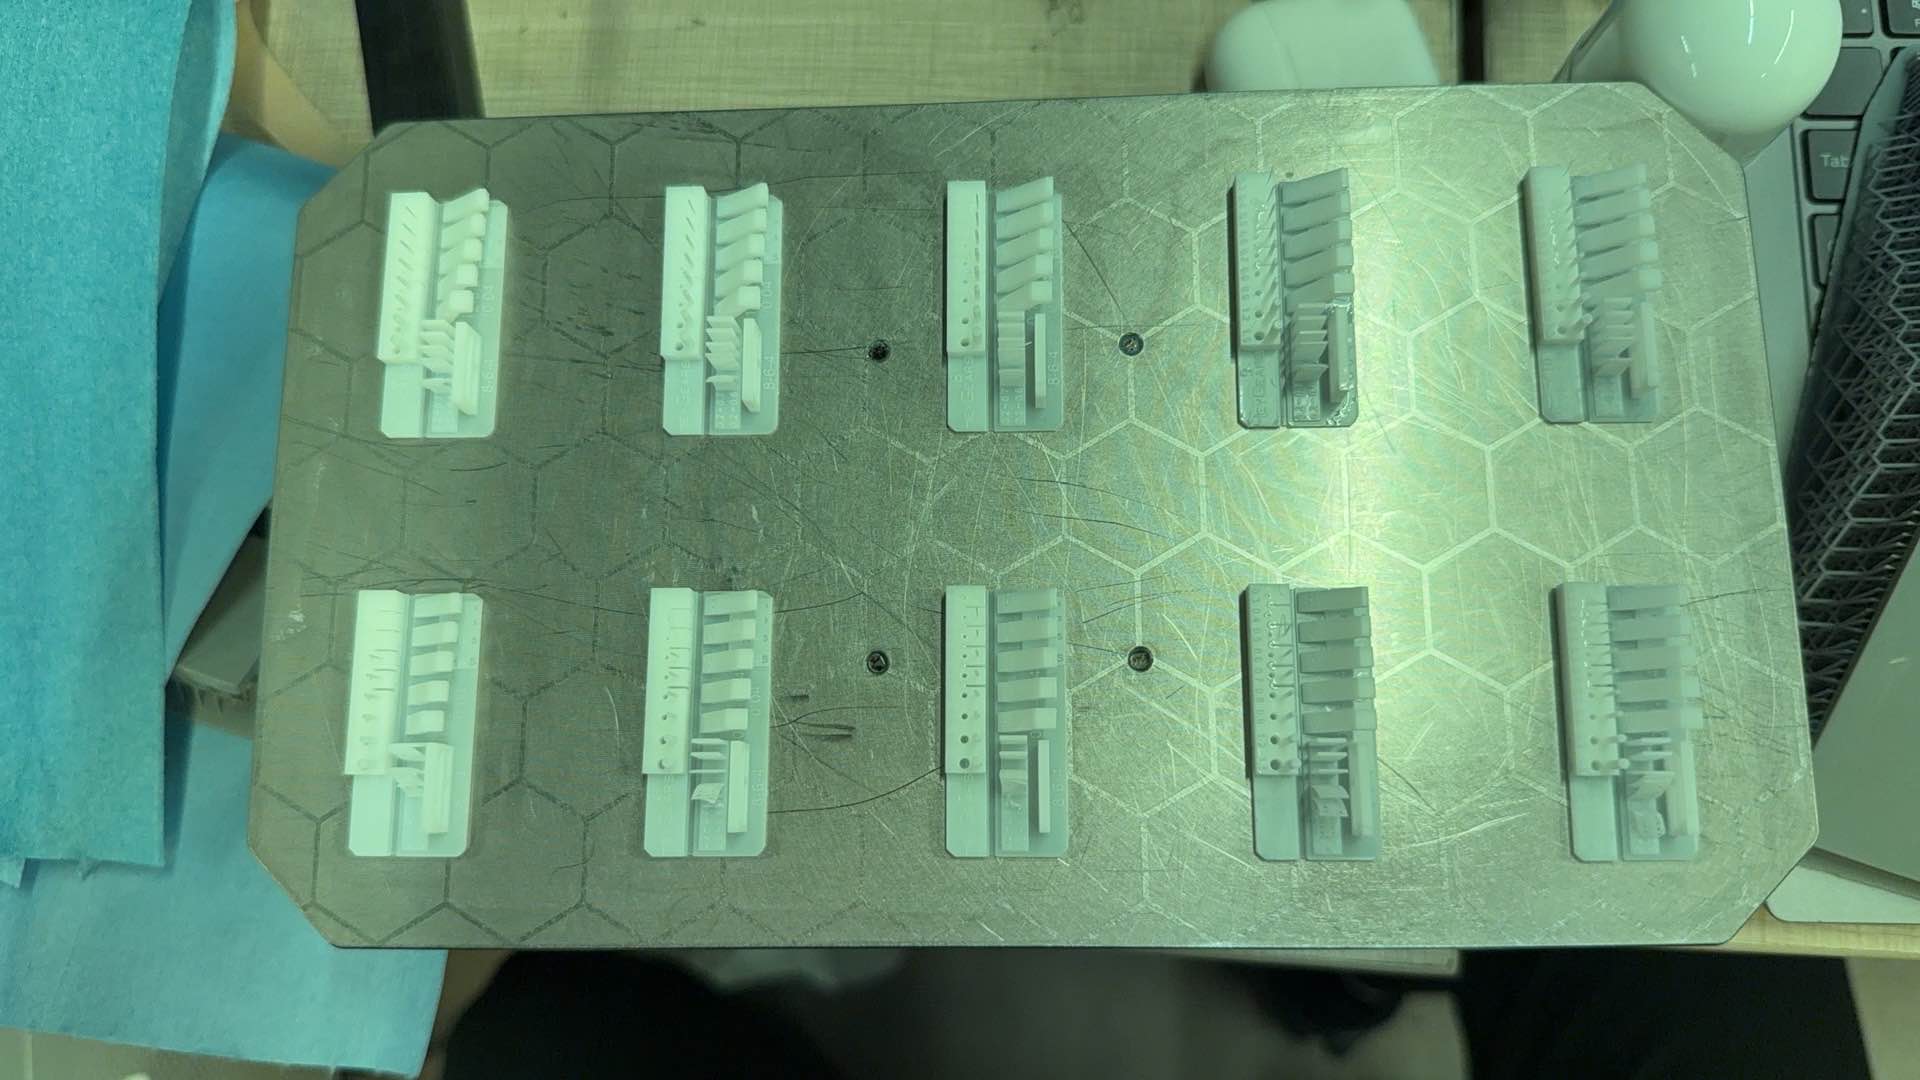
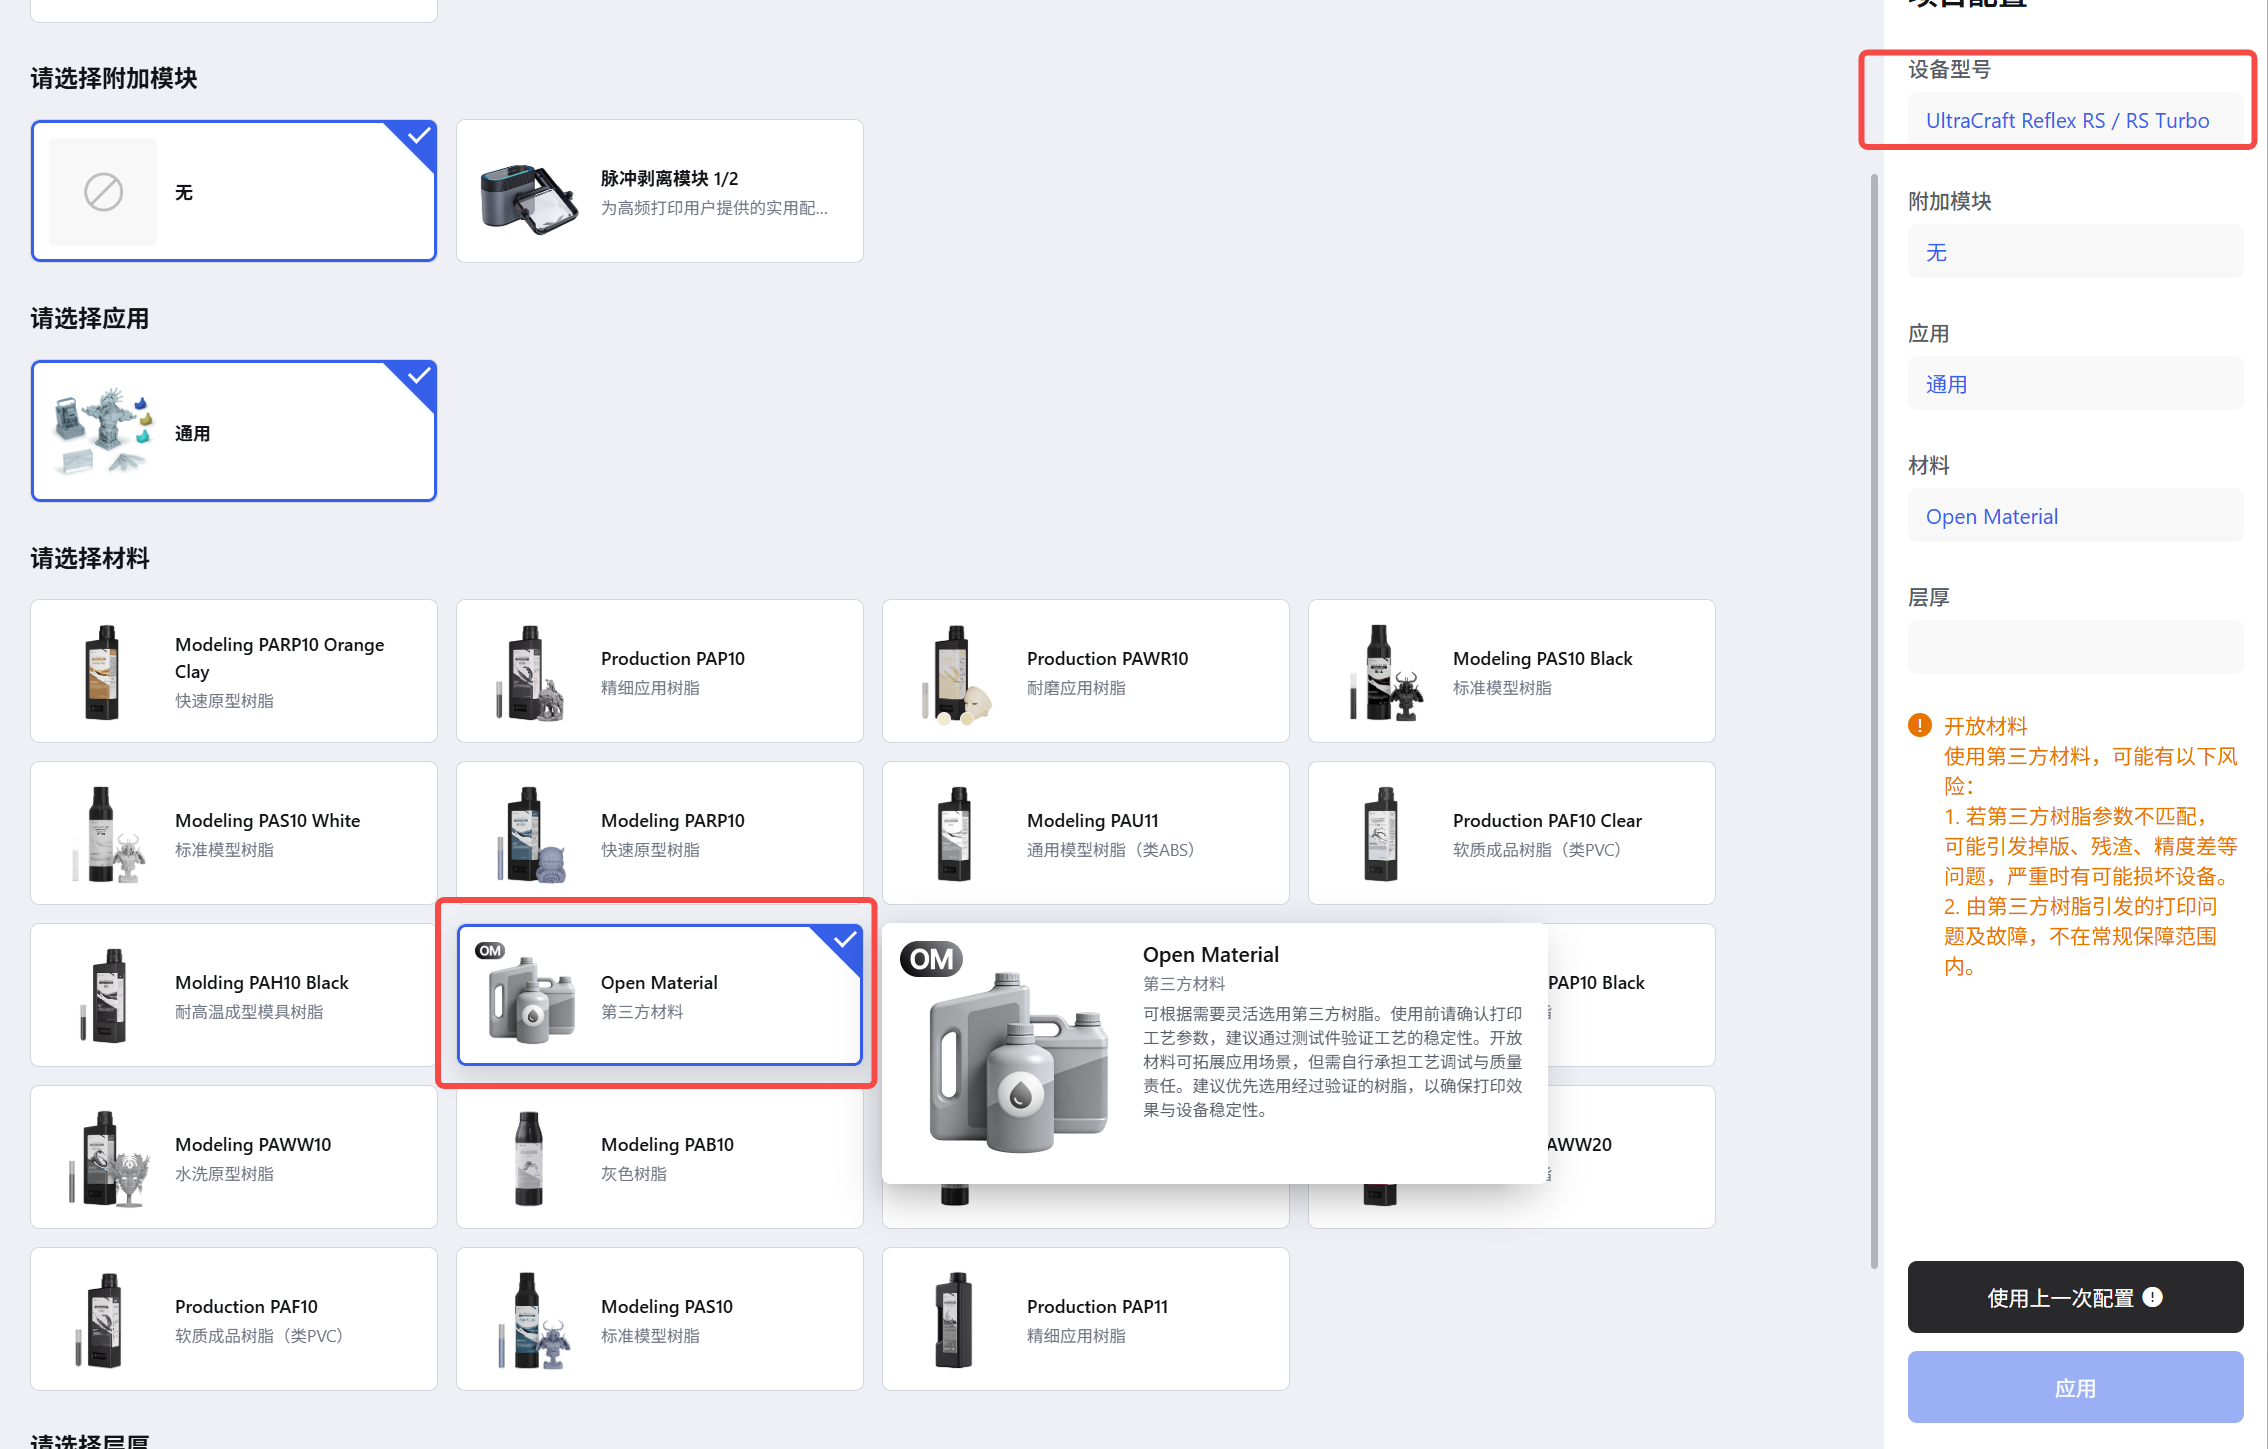
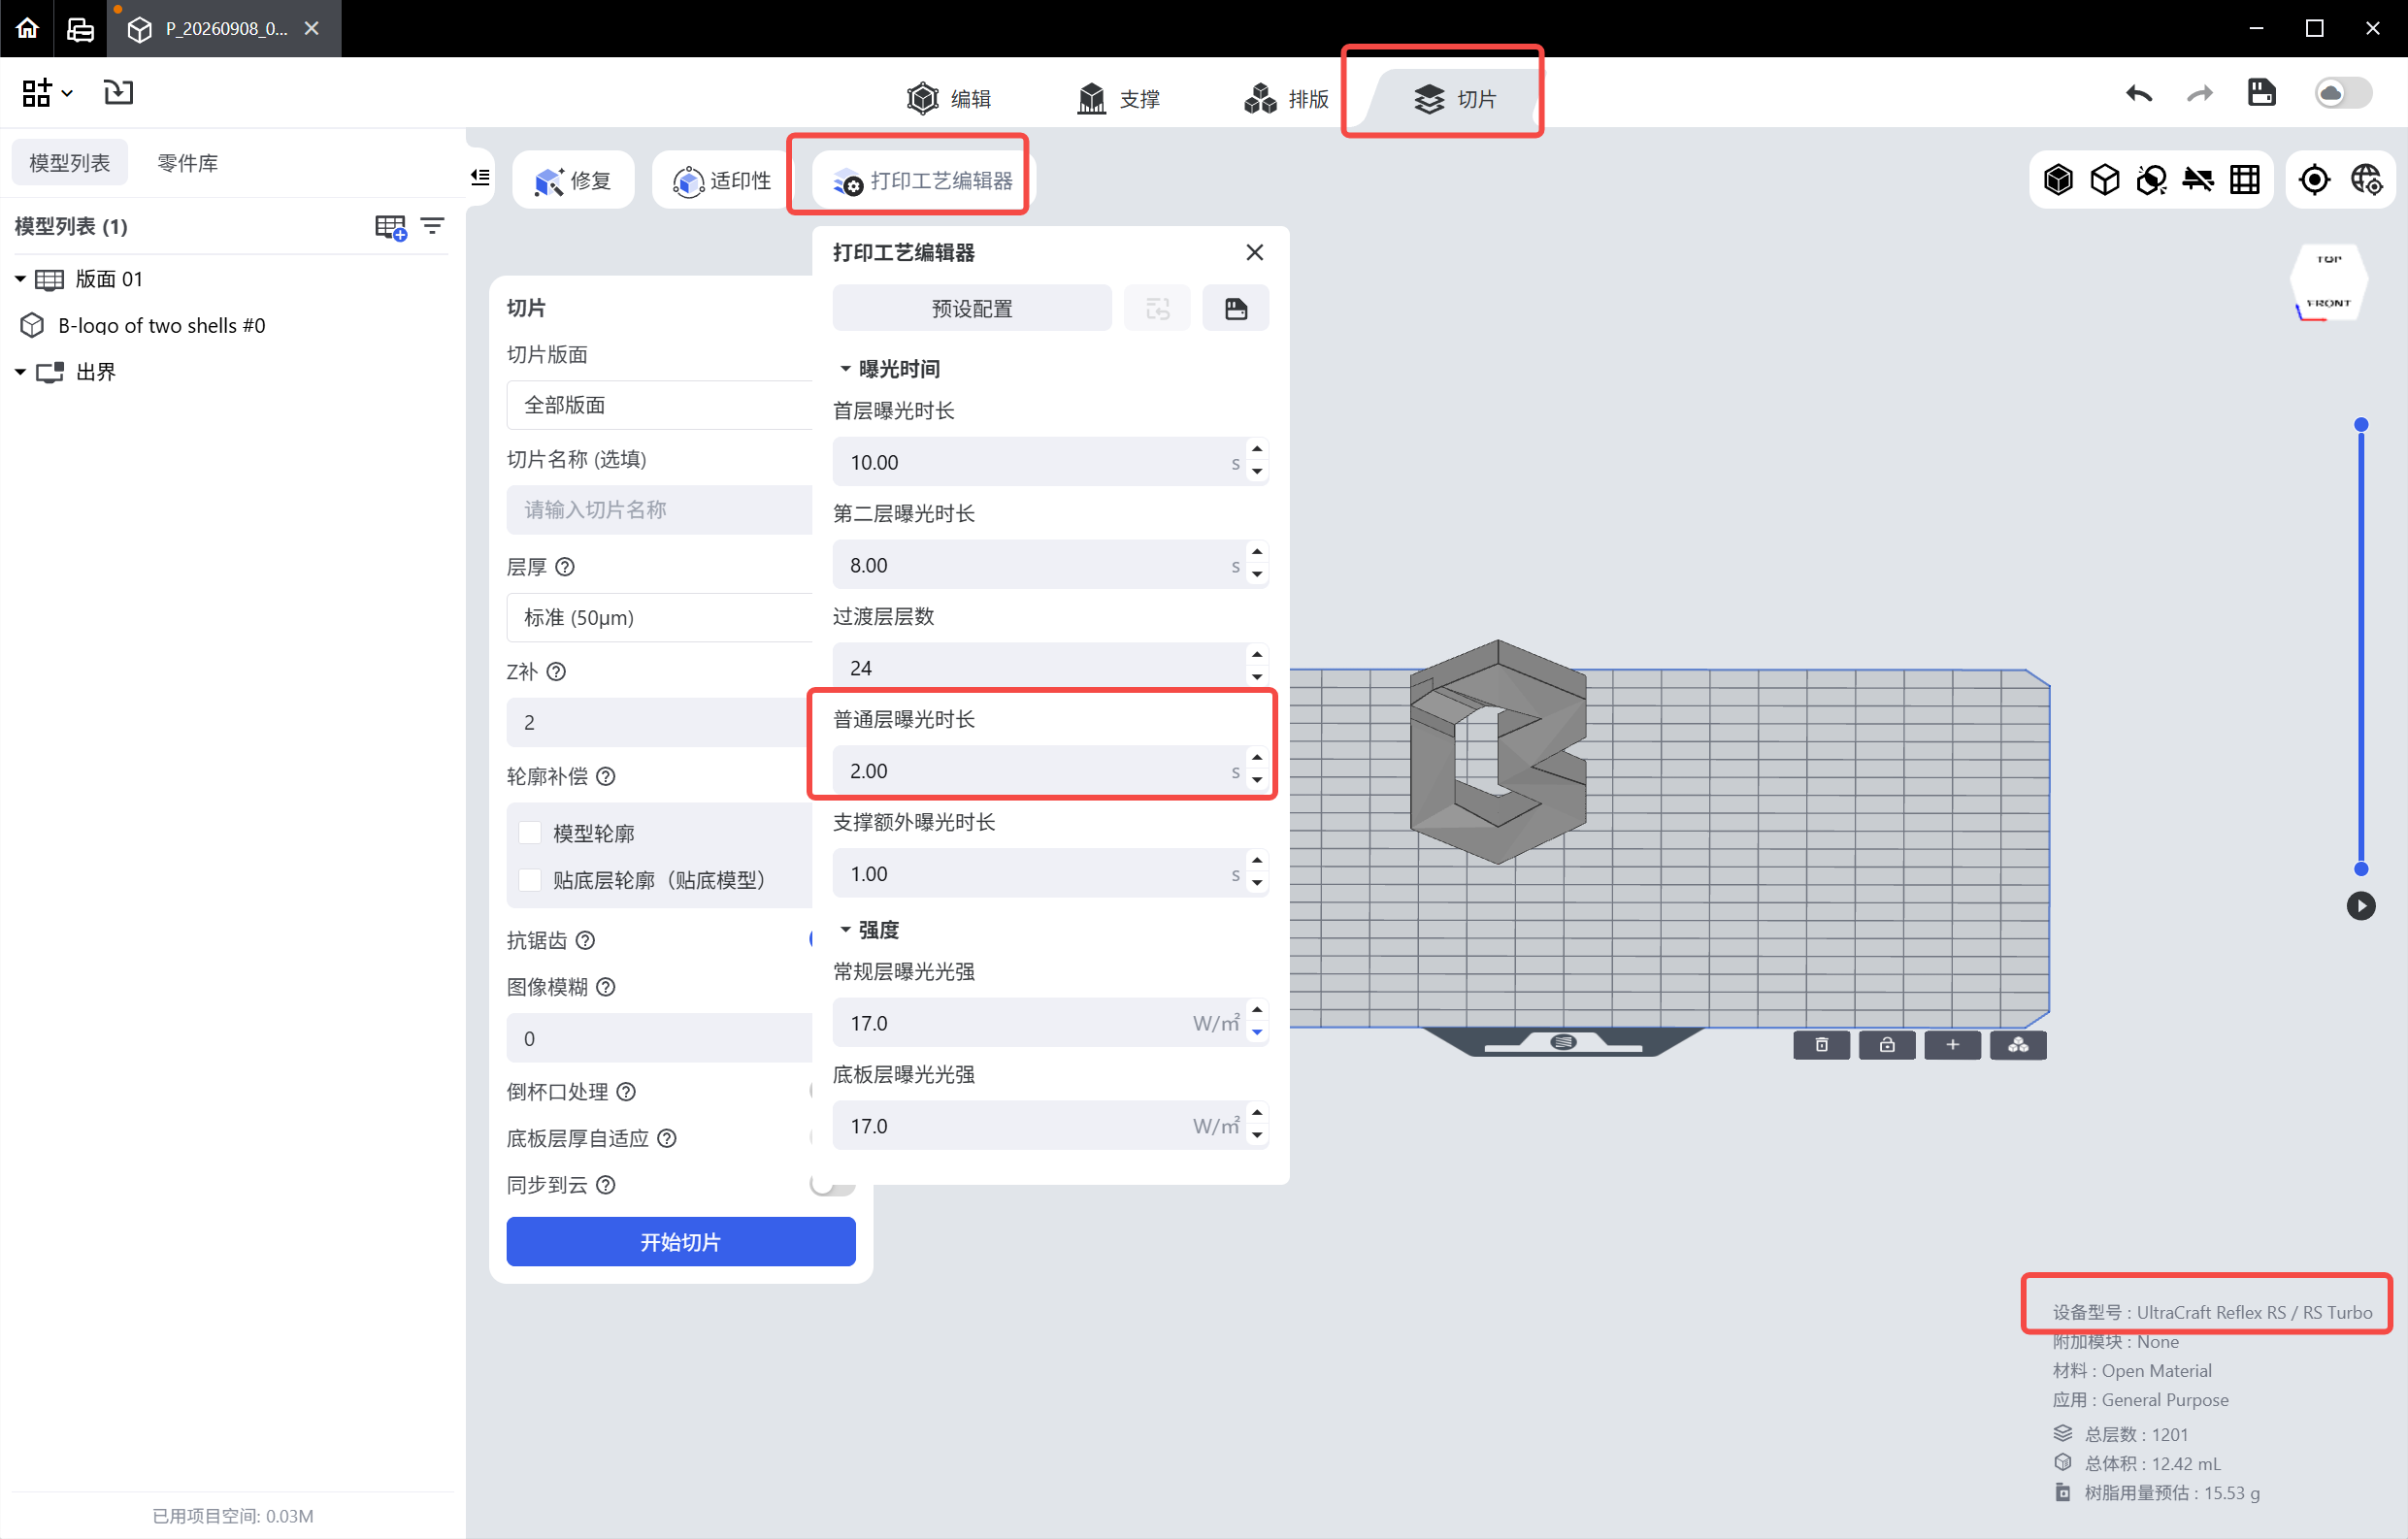
打印结果请参考下图:对以下各分区实际成型模型进行成型解读,选取合适曝光时间(指导RS/RST中 Open Material的打印编辑器中“普通层曝光时长” 参数写入打印工艺编辑器(开放材料)功能说明
 |
 |
¶ 黑格分区曝光测试功能模型,下载链接:
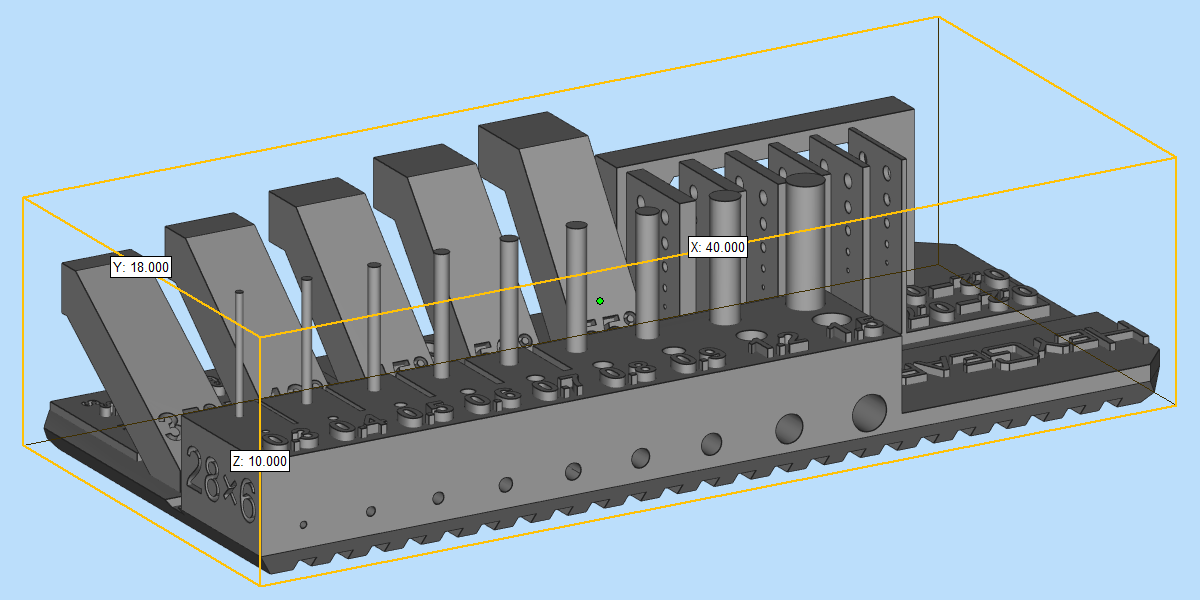
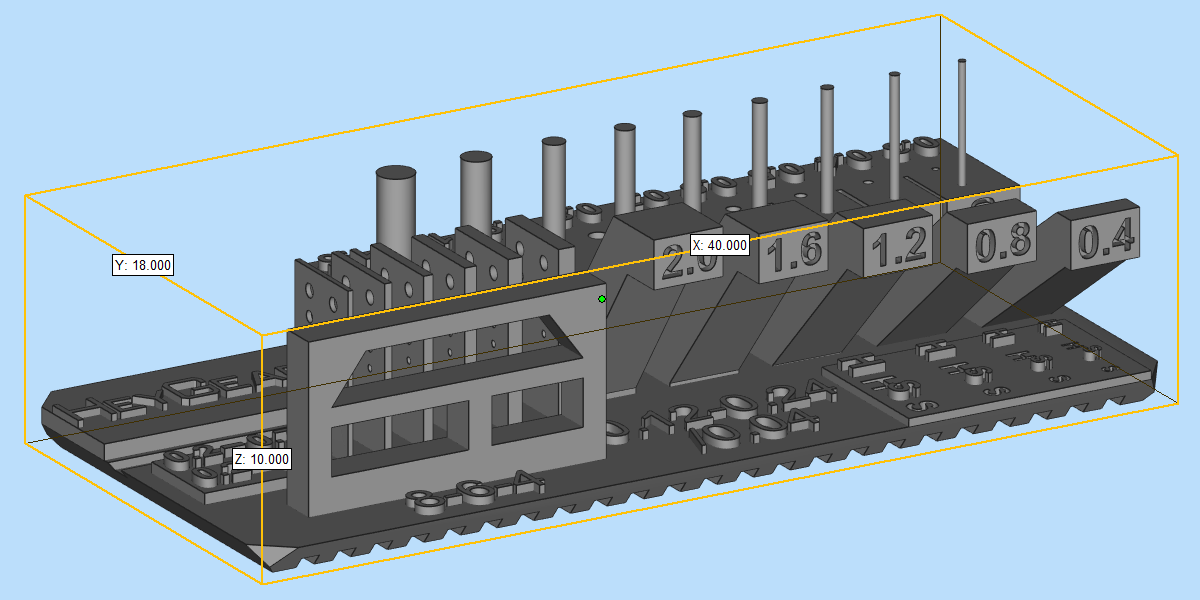
模型整体尺寸:X40×Y18×Z10mm
 |
 |
¶ 模型功能分区
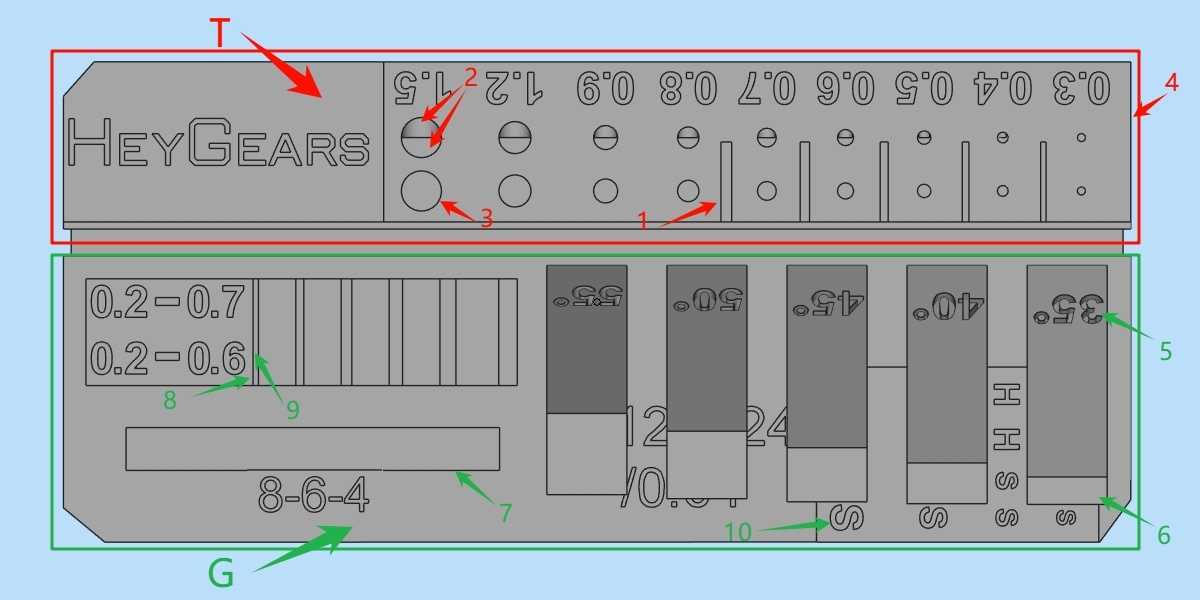
如下图,模型分为T区和G区两个部分,分别用于检测不同的结构,其中:
T区——测试区:以缝隙、孔、柱成型效果表征曝光时间是否合适;
G区——指导区:表征一定曝光时间下不同结构如薄壁、单悬臂长等不同结构的成型能力以指导支撑、模型壁厚等结构,及打标字符线宽等参数设置。
¶ 模型不同结构成型解读
材料曝光时间的选择需针对所需打印的结构类型,在其梯度测试件中择优综合选择(参考偏向:过曝/欠曝...)。若无明显结构针对性或各类结构均有要求,建议优先选择以缝隙成型合适的曝光为树脂实际打印应用曝光参数。
PS:以下推荐值并不是绝对适用的,实际以用户主观感受为主选择。
¶ T区功能解读:
¶ T-1:缝隙
- 测试值:0.2、0.25、0.3、0.35、0.4mm
推荐0.2~0.3可成型、无堵塞为合适曝光(注意清洗干净)。需要精细则需稍欠曝,选择0.25mm缝隙成型以下曝光,需强调打印成功率而细节其次则可稍过曝,选择0.3mm缝隙成型以上曝光;
¶ T-2:孔
- 测试值:0.3、0.4、0.5、0.6、0.7、0.8、0.9、1.2、1.5mm
横孔&竖孔。推荐0.3~0.6可成型、无堵塞为合适曝光(注意清洗干净);
¶ T-3:柱
- 测试值:0.3、0.4、0.5、0.6、0.7、0.8、0.9、1.2、1.5mm
推荐0.3~0.6可成型、无坍塌变形为合适曝光;
¶ T-4:尺寸
- 测试值:长28×宽6mm
偏差应处范围:[-0.5,0.5]mm,若超差可计算比例,通过调整前处理的补偿参数(缩放等)优化;
¶ G区功能解读:
¶ G-5:支撑临界角
- 指导值:35、40、45、50、55°
一定曝光参数下,矩形结构在一定倾斜角度下无需添加支撑,以无明显变形、掉皮为合格标准。如40°无支撑指示结构无明显变形、掉皮,35°无支撑角度指示结构存在变形/掉皮,则无支撑角度为40°,模型自动支撑参数调整时应当选择支撑临界角为40°及以上;
¶ G-6:单悬臂长
- 指导值:0.4、0.8、1.2、1.6、2.0mm
一定曝光参数下,无需支撑的最大单向悬臂长,以对应长度单悬臂无明显变形、掉皮为合格判定值。如0.8mm单悬臂打印完整、无明显坍塌变形、掉皮,1.2mm单悬臂存在掉皮分层问题,则模型自动支撑参数中无支撑悬挑距离建议[0.8,1.2)mm。出现≥1.2mm无支撑单悬臂类结构应手动补充支撑;
¶ G-7:双悬臂长/横梁长
- 指导值:4、6、8mm
类单悬臂长,一定曝光参数下,无支撑的最大横梁长。以对应长度横梁无明显变形、掉皮为合格判定值。如4mm横梁打印完整、无明显坍塌变形、掉皮,6mm单悬臂存在塌陷变形、掉皮、分层问题,则模型横梁可成型长度预估为4mm。自动支撑后应检查>4mm横梁类结构并手动补充支撑;
¶ G-8:孔
- 指导值:0.2、0.3、0.4、0.5、0.6mm
指示一定曝光参数下不同深度、大小的孔可成型能力,以无明显堵塞为合格判定标准;
¶ G-9:薄壁
- 指导值:0.2、0.3、0.4、0.5、0.6、0.7mm
指示一定曝光参数下不同厚度的薄壁可成型能力,以无明显变形、横纹为合格判定标准;
¶ G-10:字符
- 指导值:0.12、0.16、0.2、0.24mm
指示一定曝光参数下不同线宽的凹&凸字符(固定深度0.34mm/高度0.38mm,亦为推荐字符深度/高度值)可成型能力,以无明显变形、堵塞为合格判定标准。
¶ 设备清洁
Reflex RS/RS Turbo设备在打印完曝光测试件后,需要对料盘、平台、树脂进行相应的清洁操作,以便进行正常打印,包括但不限于使用料盘清洁功能,树脂过滤,平台清洁等操作。